


18088882069 0755-84651303
深圳市永顺通印刷包装有限公司
邮箱:513895780@qq.com
地址:深圳市龙岗区平湖街道鹅公领宝鹅工业园B8栋12号南门
地址:深圳市龙岗区平湖街道鹅公领宝鹅工业园B8栋12号南门
更新日期:2026年9月22日
包装盒覆膜出现起皱、脱膜、气泡、翘边、局部发白或折叠后膜层开裂时,不应直接归结为“胶水不足”或“温度不够”。首先要确认缺陷发生在膜层本身、膜与印刷表面之间、纸张内部还是后续折叠位置,再结合缺陷形状、出现时间和批次分布检查纸张与油墨状态、膜材、表面洁净度、复合张力、贴合均匀性、环境变化及后续模切成型。正式订单还应使用完整工艺样和大货留样建立验收基准,而不是只看刚下机时的外观。
哑膜、亮膜、触感膜以及其他覆膜工艺广泛用于彩盒、天地盖礼盒、磁吸翻盖盒、书型盒和高档零售包装。覆膜除了改变表面光泽和触感,还会影响后续烫金、模切、折叠、裱糊、粘盒和耐磨表现。
这也意味着,“覆膜合格”不能只理解成表面已经覆盖了一层膜。
一些包装盒刚覆膜时平整光亮,静置后却开始起泡;有的平张半成品没有异常,模切折叠后膜层沿压痕开裂;还有一些盒子只有深色满版区域脱膜,而浅色区域完全正常。
这些现象看起来都与覆膜有关,但失效位置和整改方向并不相同。
第一步不是调机器,而是先把缺陷名称说清楚。
| 缺陷类型 | 典型表现 | 优先检查方向 | 容易误判成 |
|---|---|---|---|
| 覆膜起皱 | 表面出现长条、波浪或局部褶皱 | 膜材张力、纸张平整度、复合状态 | 纸张本身皱折 |
| 局部脱膜 | 薄膜可与下面印刷面分开 | 表面适配、油墨状态、污染、贴合 | 印刷掉墨 |
| 覆膜气泡 | 膜层下面出现圆形或不规则空腔 | 表面异物、贴合、材料状态和残留空气 | 裱纸空鼓 |
| 边缘翘膜 | 切边、盒角或包边位置薄膜翘起 | 切边、膜纸应力、贴合边缘及后加工 | 模切毛边 |
| 局部发白或银边 | 膜下出现浅色反光、细碎白纹 | 界面贴合、纸面粗糙、微小空气和折弯 | 印刷白点 |
| 膜面划伤 | 表面出现线性擦痕或失光 | 搬运、堆叠、输送和耐磨 | 印刷掉色 |
| 折线膜裂 | 平张正常,折叠后沿压痕出现裂纹 | 膜材延展、压痕、纸张、模切与折叠 | 纸张爆线 |
其中最容易混淆的是“覆膜气泡”和“裱纸空鼓”。如果异常发生在薄膜与印刷纸面之间,属于覆膜界面问题;如果薄膜和面纸仍然完整贴合,但整张面纸与灰板之间形成空腔,则应按照包装盒起泡与裱纸空鼓排查方法处理。
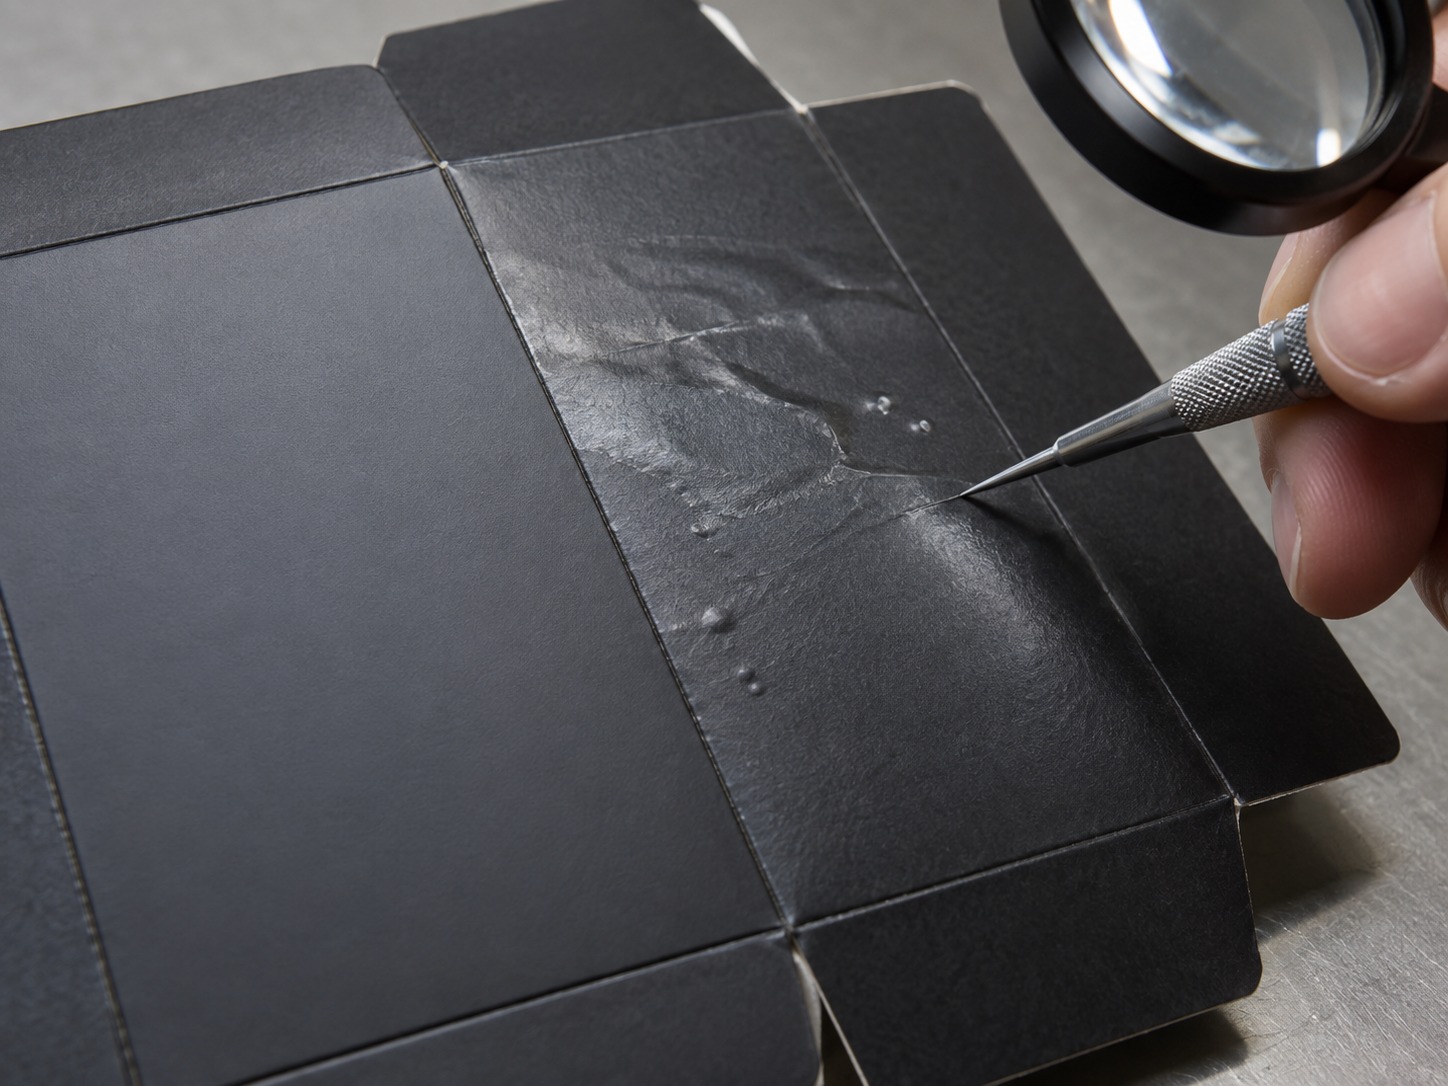
精品包装通常不是单层材料。
一个常见礼盒表面可能由以下结构组成:
灰板 → 胶层 → 印刷面纸 → 油墨 → 覆膜层。
如果还有烫金、局部UV或其他表面工艺,层级会更加复杂。
因此看到“表面脱了一层”时,需要先确认脱开的到底是哪两个界面。
这通常说明主要失效发生在膜与印刷表面之间。
此时应优先检查覆膜材料与承印表面的适配、表面污染、墨层状态、喷粉残留以及实际贴合条件。
不能简单判定为“膜粘得太牢”。
还要确认是油墨与纸张之间的附着先失效,还是剥离动作本身破坏了纸面。需要正常样和异常样使用相同方法对照。
这已经不是单纯覆膜问题,而更接近裱纸或胶位失效。
可进一步结合包装盒开胶原因与验收指南判断。
覆膜真正接触的通常不是纸张本身,而是印刷后的表面。
如果墨层状态仍在变化,或者表面存在影响贴合的残留物,后续膜层可能出现局部结合不稳定。
大面积深色实地、专色、高墨量区域尤其值得单独检查,因为同一张纸上不同图文区域的表面状态并不一定完全一致。
因此如果脱膜只发生在深色块,而白底或浅色区域正常,不应先把责任归给整卷膜材。
哑膜、亮膜、触感膜以及其他特殊薄膜并不是只靠“外观看起来一样”就可以互换。
包装厂更换膜材、供应商、表面处理或复合体系后,即使厚度和颜色看起来接近,最终贴合、折叠和后加工表现也可能变化。
品牌方批准样品时,应记录正式使用的膜型和表面效果,而不是只保存一张照片。
纸粉、喷粉、灰尘、纤维或其他颗粒可能形成局部隔离点。
这类缺陷通常具有一个特点:位置随机,不会在每一张的完全相同版位重复。
如果异常表现为分散的细小点状气泡或凸点,可以把版位分布与包装盒印刷白点排查方法中的“固定缺陷和随机缺陷”思路结合使用。
起皱并不一定来自粘结。
如果薄膜在复合前已经存在横向、纵向或局部张力差,进入贴合区域后就可能形成褶皱、波纹或偏斜。
如果皱纹长期保持同一方向,尤其应记录皱纹方向与机器走料方向的关系。
这比只写“表面有皱”更有助于生产人员定位。
纸和纸板会随环境吸湿和放湿。
如果纸张进入覆膜前已经翘曲,或者覆膜后环境发生明显变化,纸与膜组成的不对称结构可能出现卷曲、翘边或进一步应力。
这也是为什么刚下机平整不能自动代表静置、模切和成盒后仍然平整。
覆膜并不是“压过一次就算完成”。
如果局部接触不均,可能出现成片发白、局部空隙或固定版位异常。
如果每一张都在相同区域出现问题,应优先检查设备接触和材料平整性;如果问题随机出现,则更应关注污染、材料波动和生产过程变化。
覆膜完成后,包装通常还要经历:
所以最终看到的“覆膜异常”,有可能并不是覆膜工位直接产生的。
缺陷出现在哪里,往往比缺陷本身更有诊断价值。
| 分布特征 | 优先排查方向 |
|---|---|
| 每张固定同一位置 | 设备、版位、局部材料状态或固定结构 |
| 随机散点 | 灰尘、纸粉、表面污染或偶发贴合异常 |
| 只发生在深色实地 | 墨层状态和覆膜界面适配 |
| 只发生在四周边缘 | 膜纸应力、切边和边缘贴合 |
| 只发生在折线 | 压痕、折叠、纸纹及膜材延展 |
| 静置数天后才出现 | 材料状态变化、内部应力和环境 |
| 运输后明显增加 | 摩擦、挤压、温湿度变化或结构受力 |
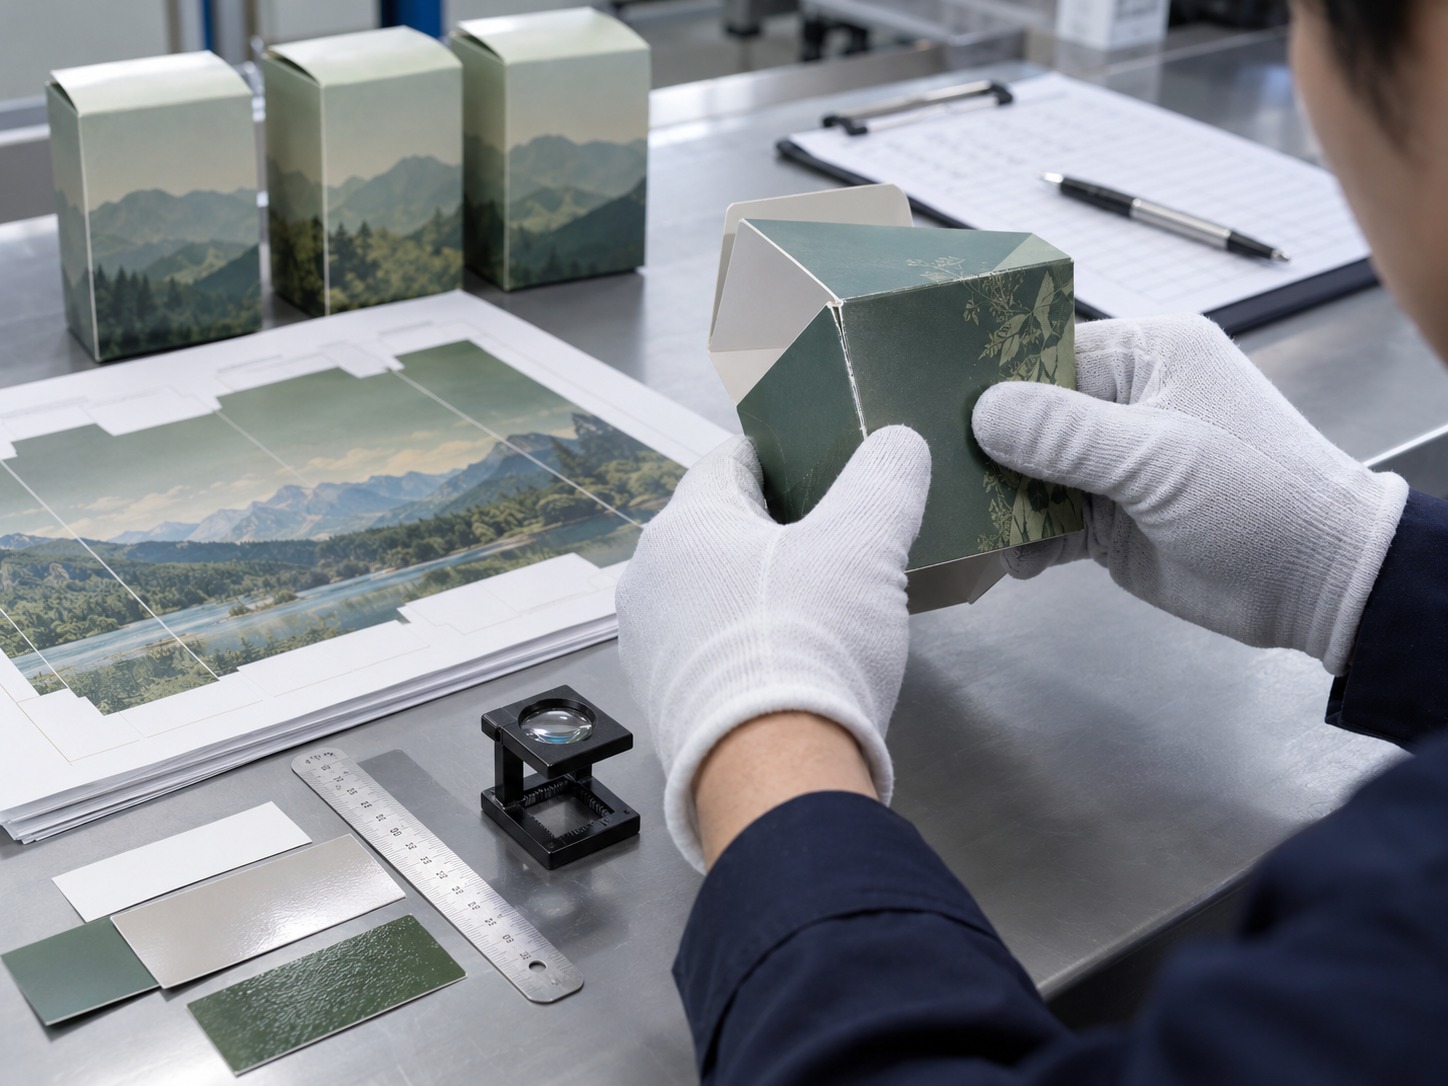
哑膜上的轻微褶皱、银边和划痕会随着光线角度发生明显变化。
因此批量比较时应尽量使用相同光源、距离和角度。
否则同一个缺陷可能在一个位置非常明显,换个角度又几乎看不到。
不要收到样品后马上撕膜。
完整状态可以保留:
这些信息一旦撕开就无法完整恢复。
质量分析不能只研究坏样。
从同批产品中选择正常件,以相同光线、相同位置和相同检查方式进行对照,往往比单独分析一只坏盒更容易找到差异。
如果问题集中在切边,需进一步区分:
可结合包装盒模切毛边检查指南一起判断。
平张覆膜样品是二维状态,而最终包装盒需要折叠成立体结构。
这一步会对纸、油墨和膜层同时产生新的机械作用。
纸板沿压痕折叠时,外侧表面需要延伸。
如果材料组合的延展能力不足,可能出现:
因此“折线裂了”不能直接写成“膜不好”。
应分层观察到底是哪一层先发生破坏。
压痕太浅、位置偏移、槽宽与材料组合不匹配,都可能使折叠时表层承受过大的局部拉伸。
如果异常只发生在折线,优先比较正常和异常样的压痕状态,而不是直接调整覆膜。
同一种材料沿不同方向折弯时表现可能不同。
因此打样与量产如果纸张方向改变,即使覆膜材料完全相同,最终成盒结果也可能不同。
| 包装结构 | 覆膜重点位置 | 主要风险 | 建议检查 |
|---|---|---|---|
| 折叠彩盒 | 压痕、插舌、粘口和切边 | 折线膜裂、粘口附着和飞边 | 平张与成盒状态同时检查 |
| 天地盖硬盒 | 盒盖大面、四边和包角 | 大面气泡、划伤和边缘应力 | 斜光观察加装箱摩擦检查 |
| 磁吸翻盖盒 | 封面、书脊和翻折位置 | 反复开合造成折线白化 | 进行实际开合循环 |
| 抽屉盒 | 外套表面和抽拉接触面 | 摩擦划伤、失光 | 装入产品后反复抽拉 |
| 书型盒 | 封面大面与书脊 | 大面积平整度和折线应力 | 闭合与展开状态对照 |
永顺通提供高端礼品包装盒及高档奢侈品包装盒等定制包装。具体覆膜方式需要与纸张、印刷面积、盒型、烫金位置、粘盒结构和最终使用环境一起确认。
白样适合确认盒型尺寸,却不能验证正式印刷表面与膜层之间的实际表现。
当覆膜属于重要外观或耐用性要求时,应制作接近量产条件的完整工艺样。
如果正式设计包含大面积黑色、深蓝、专色或其他高覆盖区域,不能只拿白纸或低墨量区域测试覆膜。
实际高风险图文区域应进入样品。
覆膜通过不代表包装通过。
至少应继续完成正式项目需要的:
部分膜纸应力和界面问题可能在静置、环境变化或折叠后才暴露。
项目应根据实际材料和使用场景设定复查节点。
大货发现覆膜异常后,最不建议直接安排人员把气泡压下去、把翘膜重新粘好,再混回正常品。
如果没有先找到根因,返工后的外观看起来可能暂时正常,但问题仍可能再次出现。
按照以下信息隔离:
不要把所有问题统一写成“覆膜不良”。
建议分别统计:
同一个缺陷位于主展示面和隐藏粘口,其商业影响完全不同。
品牌方应在订单前明确:
不能在发现问题后临时决定“1000只里面允许10只有气泡”。
如果订单采用抽样验收,应在生产前确定缺陷分级、检验水平、抽样方式和批次接收规则。
可结合包装盒AQL抽检指南建立批次验收流程。
工艺调整后不能只拿一张刚覆好的平张说“已经解决”。
应重新完成后续加工并对完整包装进行复验。
“表面覆哑膜”“膜不能掉”“不能起泡”仍然不够具体。
完整采购资料建议至少明确:
尤其要注意粘口。
覆膜表面的粘接表现与裸纸不同。如果盒型需要在覆膜区域粘接,应在打样阶段验证实际胶位,而不是等大货成盒后再处理开胶。
对于需要同时做覆膜、烫金、击凸或其他复杂工艺的包装,可以先按照包装盒印刷文件准备指南把各工艺图层和结构位置单独标注清楚。
| 检查项目 | 验收问题 |
|---|---|
| 表面平整 | 是否存在明显皱纹、气泡或局部空隙? |
| 贴合 | 膜层是否存在异常可剥离区域? |
| 边缘 | 切边和盒角是否翘膜、飞边或分层? |
| 深色区域 | 大面积墨层区域是否出现集中异常? |
| 折线 | 折叠后是否白化、膜裂或连同纸层爆裂? |
| 膜面 | 是否存在明显划伤、压痕或失光? |
| 粘口 | 覆膜是否影响最终粘盒结构? |
| 静置 | 完成后经过合理复查是否仍保持稳定? |
| 批次 | 不同箱号和生产时间段是否表现一致? |
| 版本 | 大货材料与批准样是否保持一致? |
如果项目涉及哑膜、亮膜、触感膜、烫金、击凸、局部UV或多种表面工艺组合,建议在询价阶段同时提供产品尺寸、盒型、纸张要求、印刷文件、工艺位置和目标效果。先使用完整工艺样验证覆膜、折叠、粘盒和真实产品装配,再进入量产,可以减少后期返工和批次争议。
起皱可能与薄膜张力、纸张平整度、贴合状态、材料变化或设备走料有关。应先记录皱纹方向、发生位置和批次分布,再判断是否属于固定设备问题或随机材料问题。
脱膜可能与印刷表面状态、膜材适配、灰尘或残留物、贴合条件以及后续加工有关。应通过小范围受控剥离确认真正的失效界面,而不是直接判定胶量不足。
不是。覆膜起泡通常发生在薄膜与印刷纸面之间;裱纸起泡发生在面纸与灰板等基材之间。两者的失效层和排查方向不同。
深色和大面积实地图案会提高表面反差,使小气泡、银边、灰尘、划痕和局部贴合差异更加明显。同时,大面积墨层本身也可能使覆膜界面与低墨量区域不同,因此应单独检查。
部分材料和界面问题会在静置、环境变化和内部应力重新分布后才显现。因此关键项目不应只检查刚完成的瞬时状态。
不能这样判断。覆膜需要材料、设备和工艺条件相互匹配,单纯提高某一个参数可能引入纸张变形、膜层损伤或其他问题。具体工艺应由生产端依据实际材料验证。
折线裂纹可能来自膜层、油墨、纸张或多个材料层同时失效。还要检查压痕状态、纸纹方向、膜材延展性以及折叠方式,不能全部归因于覆膜。
可能。覆膜后的表面与裸纸不同,如果盒型需要在相关区域进行粘接,应在设计和打样阶段确认胶位与实际粘接方案,而不是默认所有覆膜表面都能使用同一胶黏剂。
外观检查只能覆盖一部分风险。对于需要折叠、粘盒、抽拉、反复开合或长途运输的包装,还应检查完整成品状态以及相关结构功能。
不能只凭一只样品决定整批结果。应根据缺陷位置、展示影响、样本比例、签样、订单质量协议和事先约定的抽样规则确定是否接收,并先隔离相关生产批次确认实际范围。
【本文标签】包装盒覆膜,覆膜起皱,覆膜脱落,包装质量,印后工艺
【责任编辑】永顺通印刷包装
包装盒覆膜出现起皱、脱膜、气泡、翘边或银边怎么排查?从纸张、油墨、膜材、张力、贴合、环境到模切折叠,提供适合礼盒和彩盒采购的大货验收方法。【详情+】
包装盒烫金脱落、烫印不全、边缘缺口或金箔一擦就掉怎么排查?从承印表面、电化铝、温度、压力、时间、模具到打样和大货抽检,提供纸盒烫金质量检查与验收方法。【详情+】

电话咨询
QQ咨询
微信咨询
