


18088882069 0755-84651303
深圳市永顺通印刷包装有限公司
邮箱:513895780@qq.com
地址:深圳市龙岗区平湖街道鹅公领宝鹅工业园B8栋12号南门
地址:深圳市龙岗区平湖街道鹅公领宝鹅工业园B8栋12号南门
更新日期:2026年9月20日
包装盒烫金脱落、漏烫或一擦就掉,不能看到问题后直接升高烫印温度。有效排查应先判断缺陷属于电化铝没有完整转移、已经转移但附着不牢、边缘糊化、局部缺口、后加工磨损还是折线处破裂,再检查实际承印表面、电化铝型号、烫印版、温度、压力、接触时间、设备平整度以及后续模切、折叠和运输。正式订单还应把烫金位置、外观样、材料版本和验收方法锁定,而不是只写一句“烫金牢固”。
烫金是高档礼品盒、化妆品包装、3C数码包装和品牌展示盒中非常常见的表面工艺。金色、银色、镭射或其他金属效果可以在不改变整体盒型的情况下显著提高视觉层次,因此品牌Logo、边框、产品名称和装饰图案经常采用热烫印。
但“烫金有问题”并不是一个足够具体的质量结论。同样是金属层异常,有的盒子是刚下机就没有烫完整,有的是当时正常、用手摩擦后才脱落,还有的是平张正常但成盒折叠后沿折线开裂。如果不先把失效类型分清,工厂反复调整温度或压力,反而可能从“漏烫”变成“糊边”,或者从“附着不够”变成纸面压伤。
第一步不是调机,而是把异常描述准确。下面几种现象看起来都属于“烫金不好”,但整改方向完全不同。
| 异常类型 | 典型表现 | 优先检查方向 | 常见误判 |
|---|---|---|---|
| 烫印不全 | 图案内部有露底、小孔或局部没有金属层 | 承印表面、电化铝、压力、温度、版面接触 | 一看到缺口就只增加压力 |
| 附着不牢 | 刚烫完正常,摩擦、胶带接触或搬运后脱落 | 表面适配、电化铝粘结层和工艺条件 | 认为“已经转上去”就是合格 |
| 边缘发虚或毛边 | 文字和线条轮廓不清,边缘有多余金属层 | 温度、压力、版材、图案细节和表面状态 | 误认为所有边缘问题都是套位偏差 |
| 糊版或连片 | 细小间隙被填满,小字、负线和镂空变形 | 温度、压力、接触时间及版面设计 | 只换电化铝而不看图形结构 |
| 位置偏移 | 金属图形完整,但相对印刷底图或结构位置偏移 | 后加工套位、纸张伸缩和定位基准 | 误判成烫金附着不良 |
| 折叠后开裂 | 平张烫金正常,折线或盒角成型后出现断裂露底 | 图案位置、材料延展、压痕、折叠与电化铝适配 | 只检查平张样而不成盒验证 |
如果主要问题是图案位置偏移,而不是金属层脱落,可结合包装盒套印不准与后加工偏位检查方法判断。若主要问题发生在折线处,则还要同时检查压痕和材料折叠状态,而不能单独评价烫金层。

采购方经常说:“我们的盒子都是纸做的,为什么这一批烫金会掉?”这个问题忽略了一个关键事实:电化铝真正接触的并不一定是裸纸。
同一张包装纸经过不同印刷和表面处理后,最上层可能是:
这些表面的平滑度、表面能、耐热性和与电化铝粘结层的相容性并不一样。因此,一个电化铝型号在某种未覆膜纸张上表现正常,不代表换成哑膜后还能得到完全相同的结果。
发生烫金脱落时,不要只告诉供应商“金掉了”。建议按实际加工顺序写出该区域的材料层级,例如:
灰板 → 裱纸 → 黑色印刷 → 哑膜 → 烫金。
或者:
白卡纸 → 专色印刷 → 烫金 → 模切 → 折叠。
只要加工顺序不同,真正需要验证的粘结界面就可能不同。
不同电化铝产品的离型、色层和粘结体系不同。选择时不能只说“要金色电化铝”,还应说明实际烫印在裸纸、油墨、覆膜还是其他表面上,并通过正式材料样进行验证。
特别是包装项目中途更换纸张、覆膜、油墨或表面处理时,即使设计完全不变,也可能改变烫印表现。因此材料替换不能只通过颜色接近就默认等效。
热烫印需要让电化铝在适当工艺条件下完成释放和粘结。如果有效热量不足,可能出现转移不完整或附着较弱;但这并不意味着温度越高越好。
过高的温度可能使边缘扩散、小字变粗、细小镂空堵塞,甚至影响部分覆膜或承印表面。因此调整温度时应结合压力、接触时间、设备速度、版材和电化铝同步验证。
大面积Logo、细线、小字和整版装饰对压力状态的敏感程度可能不同。如果版面或设备局部接触不均,常见现象是某些区域完整、另一些区域固定缺失。
如果缺陷总是出现在同一版位,比随机分布更值得优先检查烫印版、底板、设备平整度和局部压力,而不是不断更换材料。
烫印效果不仅由材料决定,烫印版本身的加工质量、平整度、清洁状态以及图案结构同样重要。细小文字、极窄线条、大面积实地和密集负线不能简单使用同一套“看起来差不多”的参数。
生产过程中如果版面逐渐积累残留物,也可能导致后段产品出现局部缺口或细节损失。因此若缺陷率随生产时间逐渐上升,应把设备和版面状态纳入调查。
纸粉、喷粉、灰尘、油污或表面残留物都可能让烫印层无法稳定接触基材。如果缺陷呈零散点状,并且每张位置并不完全一致,可优先检查表面洁净度和生产环境。
这与印刷白点的诊断思路类似:固定版位缺陷与随机移动缺陷通常指向不同方向。可参考包装盒印刷白点排查方法中的版位记录方式。
有些烫金在烫印机旁检查完全正常,却在模切、清废、折叠、装配、装箱或运输后出现磨损。这种情况不能只检测刚烫完的半成品。
如果成品最终会彼此接触、堆叠或在运输中摩擦,还需要按照实际包装流程验证。有关摩擦条件和判定方式,可结合包装印刷耐磨测试指南建立项目测试方法。
平面转移完整并不意味着折叠后仍然完整。包装盒从平张变成立体结构时,折线外侧会发生拉伸,盒角、包边和书型盒连接位置的变形也更加复杂。
如果设计要求金属图案跨越这些位置,应在完整材料和正式工艺样上成盒验证,而不是只批准一张平整的烫金样纸。
如果问题在同一个图案位置重复出现,应优先检查烫印版、压力分布和局部材料状态;如果缺陷随机出现在不同区域,则表面污染、电化铝状态、加工波动或搬运损伤更值得排查。
如果只有折叠以后才发生开裂,就必须保存一张未折半成品作对照。这样可以确认缺陷究竟已经存在于烫印阶段,还是后续结构变形才触发。
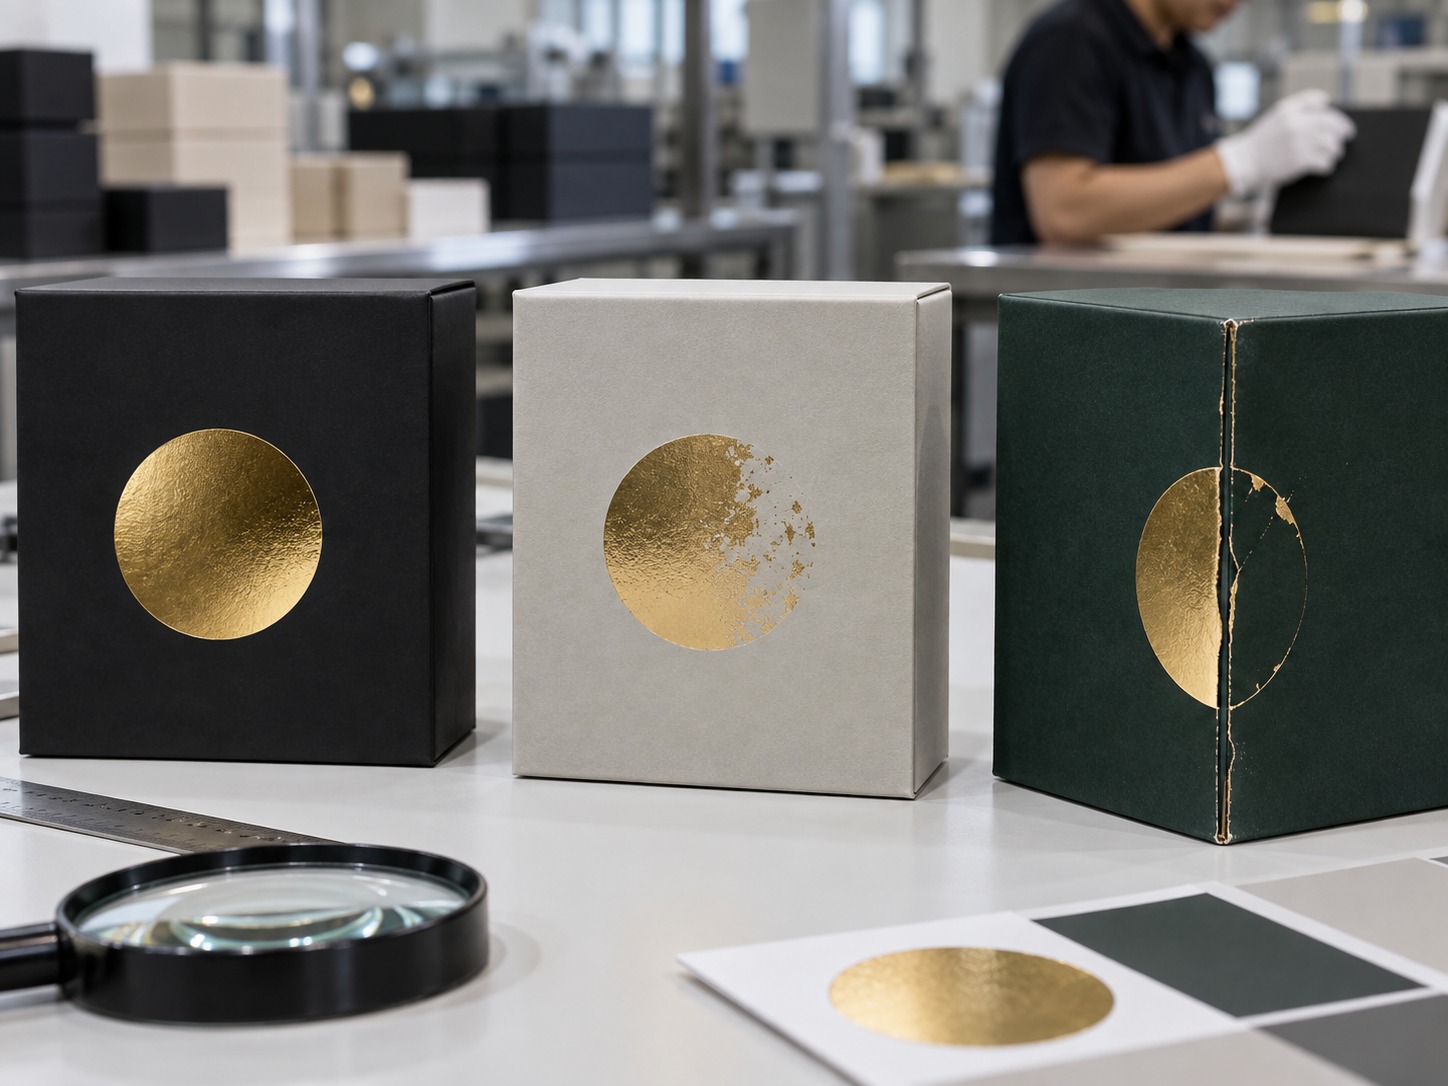
包装盒烫金并不是到了生产车间才开始。部分质量风险在设计稿阶段已经形成。
正式生产文件中,烫金区域应与普通CMYK或专色画面分开管理,并清楚标示工艺名称。不能只给包装厂一张效果图,让生产人员自己猜哪些区域是金色印刷、哪些区域是真正烫金。
关于刀模、出血、印刷和工艺图层的准备方式,可以先检查包装盒印刷文件准备指南。
极细文字、微小镂空、复杂网状图形和密集线条在电脑屏幕上可以无限放大,但实际烫印受到版材、承印材料、设备及电化铝性能限制。
因此,不应在文章或订单里为所有供应商设定一个万能的最小线宽或最小文字尺寸。正确做法是让包装厂根据具体设备、材料和设计提供可制造性反馈,并用正式样验证。
如果Logo、边框或装饰线穿过折线、包边、盒角、磁吸翻盖连接位,应在设计阶段标记这些位置,让结构与工艺人员共同确认。
| 包装结构 | 烫金高风险区域 | 主要风险 | 建议验证 |
|---|---|---|---|
| 天地盖硬盒 | 盒盖大平面、盖边和转角 | 大面积覆盖不均、包边处磨损 | 平面外观、边缘摩擦、装箱复查 |
| 磁吸翻盖盒 | 正面Logo、书脊和翻折连接位 | 反复开合造成折线或连接区域开裂 | 完整成盒后反复开合观察 |
| 抽屉盒 | 外套正面、抽拉接触区域 | 抽拉摩擦使金属层磨损 | 真实内装状态下反复抽拉 |
| 折叠纸盒 | 压痕附近、插舌及边角 | 折叠后断裂、套位变化 | 机折或实际成型状态检查 |
| 异形礼盒 | 曲面、斜边及深包边位置 | 局部受力与接触不均 | 按结构区域分别建立限度样 |
永顺通目前提供高端礼品包装盒及高档奢侈品包装盒等定制服务。天地盖、磁吸翻盖、书型盒和抽屉盒的结构动作不同,因此烫金图案的位置也应结合开合、包边和摩擦路径确定,而不是只根据平面效果图判断。
烫金最容易出现的一类采购问题,是样品和大货使用的材料状态并不完全一致。例如样品在裸纸上确认,而大货增加了覆膜;或者正式生产更换了纸张、油墨、膜材或电化铝批次。
正式工艺样至少应做到以下几点:
采购方批准样品时,不建议只写“颜色OK、效果OK”。最好同时确认烫金区域、光泽或视觉参考、边缘完整性、允许与不允许出现的缺陷以及大货复验方式。
烫金大货抽检需要关注两个维度:一是单只包装的缺陷程度,二是缺陷在整个批次中的分布。
例如同样是一个小缺口,如果每箱随机只出现极少量,与连续数百只固定出现在Logo同一位置,代表的生产风险并不相同。
如果订单采用AQL或其他抽样方式,应先定义烫金缺陷属于哪一级别,再进行随机抽样。不能生产结束后看到问题才临时决定“允许几只”。有关批次、缺陷分级和Ac/Re判定,可参考包装盒AQL抽检指南。
纸质包装热烫印可参考现行行业标准CY/T 60—2024《纸质印刷品热烫印过程控制要求》。该标准规定了承印材料、烫印材料、设备、烫印版、工艺技术、质量要求和检验方法等内容,适用于纸质印刷品平压平热烫印;冷烫和数字烫印不能直接按同一适用范围理解。
标准信息可在全国标准信息公共服务平台核对:
如果产品属于折叠纸盒,还可根据实际检验范围核对现行GB/T 34053.6-2017《纸质印刷产品印制质量检验规范 第6部分:折叠纸盒》;天地盖纸质包装项目则可进一步核对适用的CY/T 259-2022《纸质天地盒印刷品质量要求》。
这些标准可以帮助统一工艺和检验语言,但不能替代客户签样、订单图纸、材料版本以及特定产品的法规要求。尤其是食品、药品、医疗、儿童用品或其他受监管产品,外观烫金合格不代表整个包装自动满足对应市场准入要求。
“Logo烫金”“金色要亮”“烫牢一点”都不足以成为可执行的大货规格。
正式询价、打样或生产资料中建议至少明确:
对于采购人员而言,最有效的质量控制并不是要求供应商承诺“绝对不会掉金”,而是把材料、结构、工艺、使用方式和验收方法在打样阶段连接起来。这样即使大货出现异常,也可以快速找到对应材料批次和工艺环节,而不是重新从头猜测。
如果您的包装涉及烫金、烫银、压凹凸、局部UV、覆膜或多种表面工艺组合,建议在询价时同时提供产品尺寸、盒型、纸张要求、设计文件和目标效果参考。永顺通可根据实际结构与材料进行打样和工艺评估,帮助在量产前确认外观、套位、折叠及装配表现。
可能与电化铝和承印表面不匹配、温度或压力条件不合适、表面存在粉尘或涂层、电化铝粘结体系、后续摩擦以及折叠变形有关。应先确认脱落发生时间和失效位置,再排查具体原因。
不一定。温度不足可能影响转移和粘结,但表面不适配、污染、电化铝选择、压力以及后续摩擦同样可能造成脱落,因此不能只通过升温解决。
可以,但需要确认电化铝与具体膜面和完整工艺组合是否适配。不同膜材和表面处理的烫印表现可能不同,应使用正式材料打样。
如果缺失总在固定位置,可优先检查烫印版、压力分布、局部材料和平整度;如果缺陷位置随机变化,则还应检查表面污染、材料和生产过程稳定性。
不是。过高温度可能导致边缘扩散、细节糊化或影响承印表面。温度需要与压力、接触时间、材料、电化铝和设备共同匹配。
可以设计,但风险通常高于纯平面区域。折叠会使表面产生变形,应使用实际纸张、表面工艺和成盒结构验证是否开裂或脱落。
应检查样品和大货是否使用同一材料、表面处理、电化铝、设备条件和后加工流程,并核对材料批次以及生产过程是否发生变更。
是否采用胶带测试以及使用何种条件应由项目规格或适用标准确定。测试前需要明确胶带类型、贴合方式、停留时间、剥离方法和合格判定,不能不同人员随意使用不同胶带比较结果。
不完全相同。烫金附着不牢可能在轻微接触下就脱离,而耐磨问题强调规定摩擦条件后的变化。两者可能同时存在,但应分别记录初始附着和摩擦后的状态。
应根据缺陷类型、发生位置、样本分布、主展示面影响、功能风险、签样和事先约定的抽样规则决定。首先应隔离相关批次并确认影响范围,而不是只根据单只样品决定整批结果。
【本文标签】
【责任编辑】永顺通印刷包装
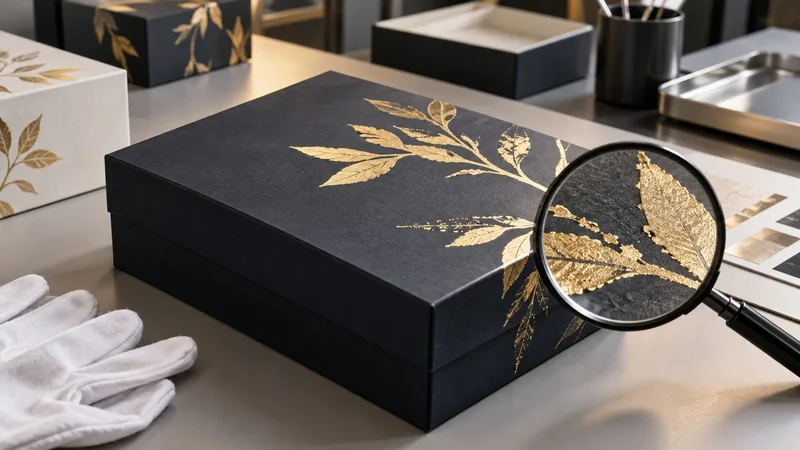
包装盒烫金脱落、烫印不全、边缘缺口或金箔一擦就掉怎么排查?从承印表面、电化铝、温度、压力、时间、模具到打样和大货抽检,提供纸盒烫金质量检查与验收方法。【详情+】
包装盒表面起泡、空鼓或裱纸不平怎么排查?从缺陷形态、面纸与灰板、水分、涂胶、压合、固化到大货抽检,提供适合礼品盒采购和质量人员使用的检查与验收方法。【详情+】

电话咨询
QQ咨询
微信咨询
