


18088882069 0755-84651303
深圳市永顺通印刷包装有限公司
邮箱:513895780@qq.com
地址:深圳市龙岗区平湖街道鹅公领宝鹅工业园B8栋12号南门
地址:深圳市龙岗区平湖街道鹅公领宝鹅工业园B8栋12号南门
更新日期:2026年10月12日
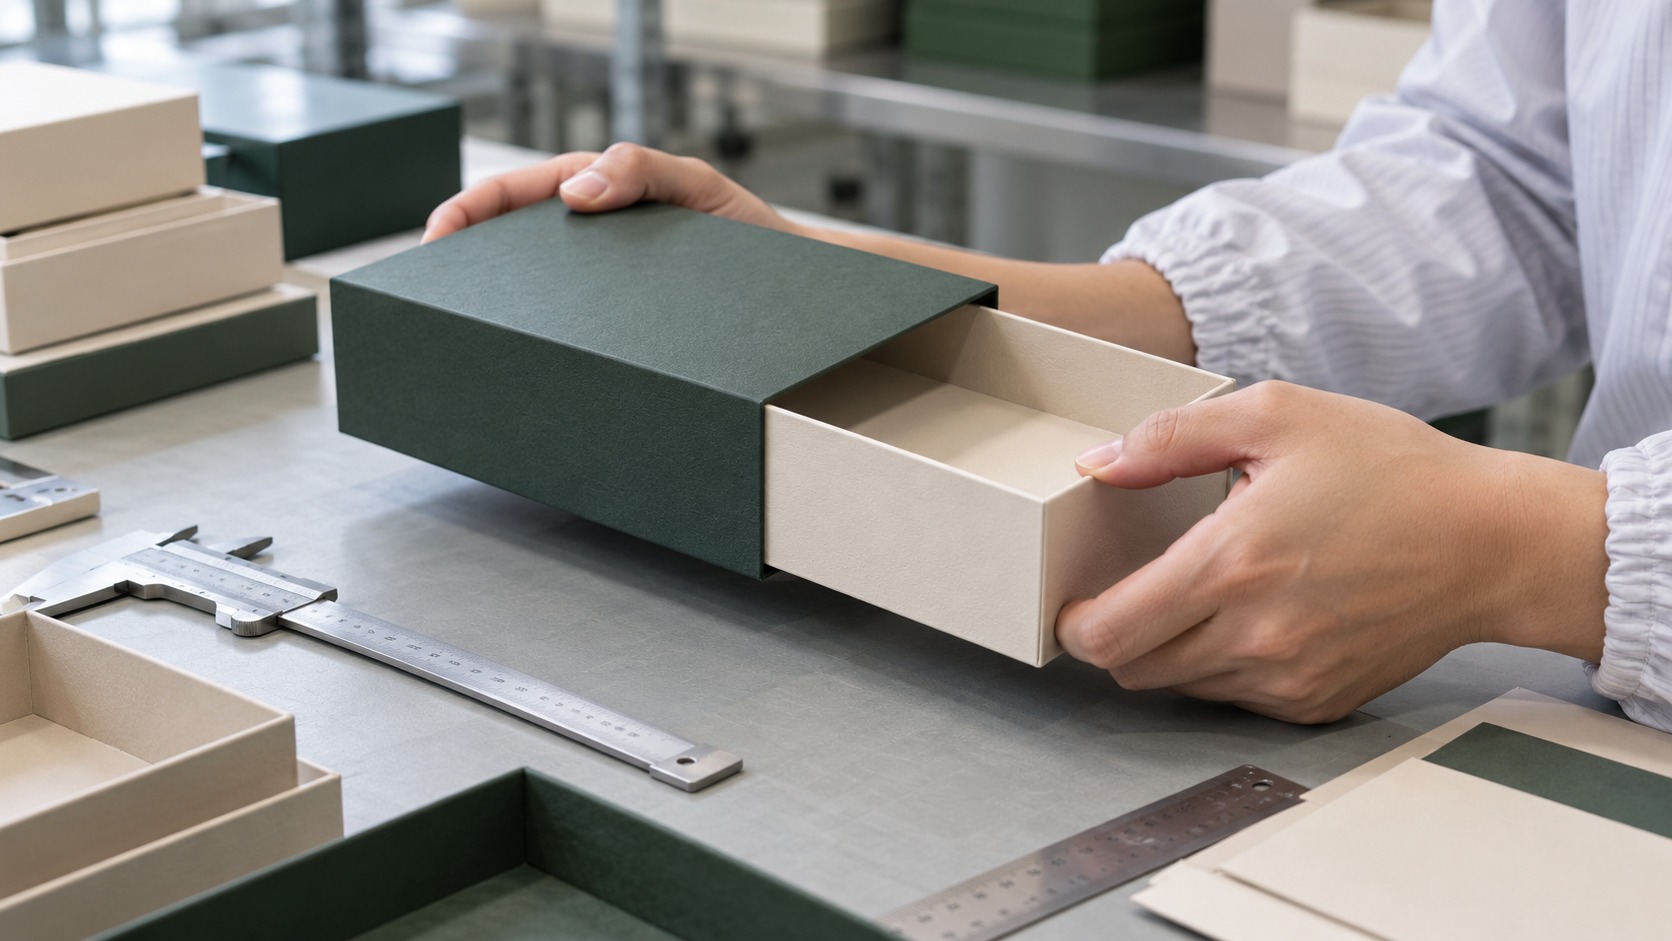
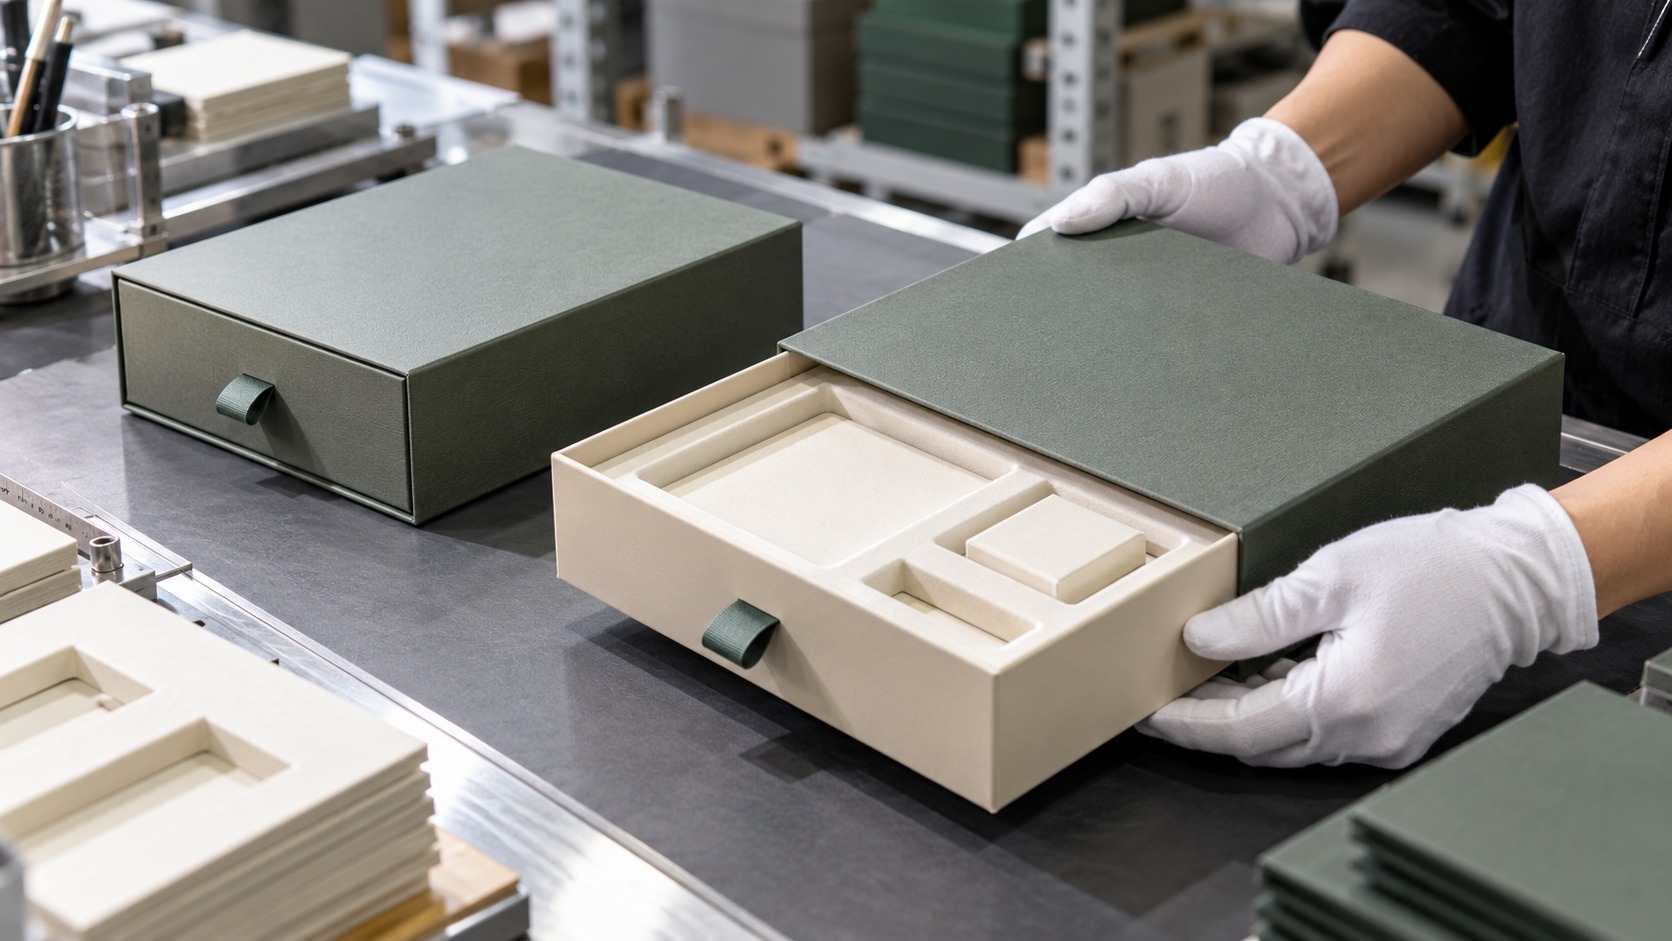
抽屉礼盒验收不能只检查“能不能拉出来”。合格的抽拉结构应该在真实装填状态下保持稳定:不会因为过紧而需要明显蛮力,不会因为过松在拿起、倾斜或运输后自行滑出,也不应出现某一段突然卡住、左右摩擦不一致或多次开合后手感明显变化。抽拉手感由内抽与外套的有效配合间隙、灰板和裱纸厚度、盒体方正度、表面摩擦、内托和产品重量、拉手位置以及环境状态共同决定。打样阶段应先用完整工艺样确定目标手感,再把测试方向、产品装填状态、拉出方式和允许的功能表现写进量产验收规则,而不是只给一个内外尺寸公差。
抽屉盒看起来是一种很简单的包装结构:一个外套,加一个能够拉出的内盒。
但真正拿到手里以后,消费者对它的质感判断往往只需要一秒钟。
拉一下。
如果抽屉纹丝不动,需要另一只手死死按住外套才能打开,会觉得结构粗糙;如果轻轻拿起盒子,内抽就自己滑出来,又会觉得松垮。还有一种更常见的情况:前半段很顺,拉到中间突然变紧,或者右侧始终比左侧更容易摩擦。
这些问题表面上都叫“抽拉不顺”,但根因并不一样。
有些确实是尺寸配合问题,有些来自外套不方、灰板翘曲、裱纸增厚、内托把抽屉撑开,甚至只是拉手位置使消费者在开启时把内抽拉歪。
对于品牌方和采购来说,更有价值的做法不是告诉工厂:
“这个抽屉再做松一点。”
而是先把问题转化成可以复现的功能状态。
抽屉礼盒并不存在适用于所有项目的统一“最佳松紧度”。
珠宝首饰盒、耳机盒、香薰礼盒和大型产品套装,在重量、尺寸、消费者使用方式和是否需要防止自行滑出方面都不同。
但一个成熟的抽拉结构通常应满足以下几个基本原则:
纸质抽屉盒并不是精密金属滑轨。所谓“阻尼感”最终来自纸面、覆膜、灰板、结构配合和重量产生的综合摩擦。如果品牌需要某一种明确手感,最好用批准样定义,而不是只在询价单写“高级阻尼”。
| 异常 | 典型表现 | 优先检查 |
|---|---|---|
| 启动过紧 | 第一下很难拉动,启动后相对顺畅 | 前沿、包边、拉手方向、入口配合 |
| 全程过紧 | 从开始到完全拉出都阻力大 | 整体间隙、表面摩擦、内外盒尺寸 |
| 中途卡顿 | 前段正常,到某一位置突然变紧 | 局部翘曲、外套收缩、厚度变化、胶位 |
| 单边摩擦 | 一侧持续有明显擦碰,抽屉向一边偏 | 方正度、左右间隙、内抽变形 |
| 过松 | 轻拉即出,拿起或倾斜时可能自行滑动 | 有效间隙、材料厚度、设计目标 |
| 推回困难 | 拉出正常,但重新推入需要找角度 | 入口导向、外套变形、内抽前沿 |
| 使用后越来越松 | 新盒正常,多次开合后明显失去摩擦感 | 摩擦面磨损、覆膜、纸面、结构疲劳 |
这些现象最好分开记录。
如果采购报告里只写“抽屉盒不顺”,生产人员无法判断需要改的是整体尺寸、局部结构还是材料摩擦。
抽屉盒的功能来自一个完整配合系统。
| 变量 | 可能造成的变化 |
|---|---|
| 内抽外尺寸 | 直接改变与外套的有效间隙 |
| 外套有效内尺寸 | 决定抽屉能够通过的实际空间 |
| 灰板厚度 | 改变成型尺寸、刚性和边角状态 |
| 裱纸厚度 | 内外表面增加材料后会减少有效间隙 |
| 覆膜 | 改变表面摩擦和总厚度 |
| 盒体方正度 | 即使名义尺寸正确,斜盒也可能局部夹紧 |
| 内托 | 尺寸过大可能从内部撑宽内抽 |
| 产品重量 | 改变底板挠曲及摩擦面受力 |
| 拉手位置 | 影响开启力方向,偏心拉动容易产生斜卡 |
| 环境状态 | 纸基材料状态变化可能改变尺寸和平整度 |
因此,单独检查“内抽长宽合不合格”并不足以判断整个抽拉功能。
YSTBOX现有的包装盒尺寸公差指南主要解决内外尺寸、测量位置和公差定义问题;本篇则专门解决抽屉结构的功能配合与开合手感,两者应结合使用,而不是互相替代。
采购人员经常会问:
“抽屉两边留多少毫米最好?”
这个问题没有脱离材料和结构后仍然适用的统一答案。
因为设计图上的名义间隙,并不等于成品中的真实有效间隙。
是在结构文件中设定的几何关系。
还会受到以下因素影响:
因此,一个项目设计间隙看起来相同,大货实际抽拉手感仍可能不同。
抽屉卡在中间,但采购人员只测外套开口,是很常见的误判。
如果要诊断功能问题,应结合结构选择多个测量位置,例如:
并且所有样品使用相同测量状态。
这是抽屉盒最值得单独写一篇文章的原因。
尺寸合格并不自动意味着功能合格。
裸特种纸、哑膜、亮膜和触感膜的表面摩擦特性不同。
同一个结构如果从光滑表面改成摩擦感更强的表面处理,抽拉手感可能发生明显变化。
理想状态下可能只有部分面发生轻微接触。
如果外套或内抽轻微变形,原本的点接触、线接触可能变成大面积摩擦。
包边、接缝和纸层重叠会增加局部厚度。
如果这些位置正好位于主要滑动面,抽屉经过时就可能产生固定卡点。
胶层不均、裱纸鼓包或异物也可能改变局部滑动面。
如果摩擦区域同时存在起泡或空鼓,可以结合包装盒起泡与裱纸空鼓排查指南进一步确认。
入口尺寸正常,不代表外套内部每一段都一样。
轻微的梯形、菱形或弯曲都可能造成局部夹紧。
单边摩擦是一个很有诊断价值的现象。
如果右侧总有明显擦痕,而左侧相对正常,问题往往比“整体做紧了”更具体。
连续开合数次后观察:
如果内抽本身呈轻微菱形,它在直的外套里移动时容易单边接触。
如果外套本身不方,则同样会形成一边紧、一边松。
对于精品灰板盒,V槽、成型和边角几何也会影响方正度。如果发现明显边角偏斜,可结合精品硬盒V槽与直角质量指南进一步检查。
拉带、金属拉环或开孔如果偏离合理受力位置,消费者开启时可能自然产生横向分力。
这种盒子用两手平行拉动可能正常,但通过正式拉手使用就会卡顿。
如果量产产品设计了丝带、拉环、凹口或其他开启方式,大货功能检查就应该使用这个正式开启点。直接抓住抽屉两边拉出,可能掩盖消费者真正使用时才出现的斜卡问题。
抽屉结构一定要在完整装填状态下验证。
因为产品和内托会改变内抽的实际几何与受力。
EVA、纸托、吸塑或其他内衬如果外尺寸过大,强行压进内抽后可能把两侧盒壁向外推。
空抽屉本身尺寸正常,装上内托以后外宽却变大。
较重的产品可能使抽屉底部发生轻微变形,增加底部或边缘与外套的接触。
消费者可能因为产品露出、内托高低或拉手被遮挡而改变用力角度。
说明书、卡片、线材或其他配件移动到盒壁附近,也可能造成局部顶压。
因此正式签样至少要做两套状态:
| 状态 | 目的 |
|---|---|
| 空盒 | 检查盒体本身的结构和基础抽拉 |
| 完整装填 | 检查产品、内托和所有附件加入后的真实使用状态 |
对于普通礼盒,品牌可以通过批准样和标准化手动测试建立手感基准。
如果项目对开合一致性要求更高,也可以使用合适的推拉力测量设备记录拉出力。
关键不是有没有仪器,而是测试方法必须固定。
| 测试变量 | 需要固定的内容 |
|---|---|
| 盒体方向 | 水平、垂直或其他约定状态 |
| 是否装产品 | 空盒还是完整装填 |
| 外套固定方式 | 如何避免测试过程中整个盒子移动 |
| 受力位置 | 正式拉环、丝带或中心位置 |
| 拉动方向 | 尽量沿抽屉实际运动轴线 |
| 拉动速度 | 不同样品使用一致的方法 |
| 记录指标 | 启动力、最大拉力或项目约定的其他指标 |
小型戒指抽屉盒与大型3C套装盒在重量、面积、摩擦面和开启方式上完全不同。
网站、论坛或其他供应商项目中的某个数字,不应该未经验证直接变成本项目标准。
更合理的流程是:
采购人员经常更关注“太紧”,但过松同样会降低体验。
尤其是带有明显重量的内抽,如果拿起包装时自己滑出,会产生以下风险:
可以在打样阶段做项目内部的比较性测试:
这个方法适合发现明显过松,不应被解释成适用于所有产品的统一行业标准。
重型或易碎产品做倾斜测试时,应有防跌落措施,避免为了测试包装导致产品损坏或人员受伤。
新品样盒第一次打开顺滑,并不能证明消费者使用几次后仍然一样。
反复抽拉可能产生:
对于珠宝、首饰、收藏品和长期收纳类包装,重复使用比一次性礼赠盒更重要。
因此循环次数应该根据项目用途定义,而不是所有抽屉礼盒统一一个次数。
| 项目 | 循环前后比较 |
|---|---|
| 启动手感 | 是否明显变松或变紧 |
| 中途卡点 | 原卡点是否扩大或出现新卡点 |
| 表面 | 摩擦带、掉色、起毛、刮痕 |
| 拉手 | 是否松动、脱胶或变形 |
| 盒体 | 外套和内抽是否逐渐失去方正 |
如果主要问题是印刷或表面装饰在抽拉摩擦后磨损,还应结合包装印刷耐磨测试指南单独判断表面耐磨,而不是把所有摩擦痕迹都定义成结构不良。
不同哑膜和表面处理的摩擦表现可能不同。
项目正式材料改变后,抽拉手感应重新确认。
触感类表面虽然适合提升手感,但如果大面积作为滑动接触面,就需要实际验证是否产生过大的摩擦。
纹理纸、布纹纸和粗糙表面会形成不同触感。
品牌可以有意利用这种摩擦形成更稳的抽拉感,但不能只根据纸样册判断完整盒子的功能。
灰板厚度和刚性不仅决定盒体挺度,也影响抽屉和外套在负载状态下是否容易变形。
如果项目从裸纸改成覆膜,或者从亮膜改成触感膜,最好重新完成:
覆膜本身出现起皱、脱膜或折线问题时,可参考包装盒覆膜缺陷排查指南。
抽拉结构非常适合3C小型产品,因为外套可以保持简洁外观,内抽则承担产品和配件的展示。
永顺通现有的蒂芙尼蓝抽拉蓝牙耳机包装盒采用灰板抽拉结构,并配合EVA内衬。对于这类产品,抽拉验收不能只在空盒状态进行。
至少应同时检查:
对于珠宝、美妆、香薰等项目,同样的抽屉结构还需要根据产品重量、玻璃瓶高度和植绒内托重新验证,不能直接复制3C产品的间隙。
白样阶段重点检查:
这一阶段不要急着用最终颜色掩盖结构问题。
正式面纸、覆膜、裱纸和胶层加入后,有效尺寸和表面摩擦都会发生变化。
所以白样顺滑不代表成品一定顺滑。
装入:
再检查抽拉功能。
找一个没有参与结构设计的人,让他按照包装本身提供的提示自然打开。
观察:
不要只拍照片。
照片可以证明颜色和外观,却无法记录实际拉力和摩擦手感。
抽屉项目应保留一只状态良好的实体批准样,用于后续大货比较。
大货功能验收应统一动作,不要让不同验货人员凭个人感觉自由判断。
| 检查项目 | 推荐检查方式 | 重点观察 |
|---|---|---|
| 启动 | 从正式拉手位置正常开启 | 是否明显难启动 |
| 全程滑动 | 完整拉出再推回 | 中间是否存在卡点 |
| 左右一致性 | 观察摩擦痕迹和运动方向 | 是否斜拉或单边接触 |
| 过松 | 按项目约定进行拿取或倾斜检查 | 是否无控制自行滑出 |
| 装填功能 | 使用实际产品或确认的标准模拟件 | 内托和重量是否改变手感 |
| 表面 | 开合后检查接触面 | 刮花、起毛、掉色、失光 |
| 拉手 | 正常使用拉带、金属环或凹口 | 松动、偏位、拉脱 |
| 循环 | 按项目要求重复开合 | 松紧和外观变化 |
如果连续抽取刚好相邻的几只盒子,很难发现不同工位、不同时间段或不同材料批次之间的变化。
需要正式批次抽样时,可结合包装盒AQL抽检指南建立抽样规则。
AQL负责批次接收;本篇的抽拉测试负责定义功能缺陷。两者应在检验任务书中连接起来。
| 症状 | 优先检查方向 |
|---|---|
| 刚开始最紧,后面正常 | 外套入口、内抽前沿、包边、拉手受力方向 |
| 拉到一半突然卡住 | 外套中段变形、局部裱纸厚度、胶位、翘曲 |
| 越往外拉越紧 | 外套是否呈梯形、内抽是否斜向移动 |
| 只有右边摩擦 | 右侧有效间隙、方正度、右侧裱纸和内托撑压 |
| 空盒正常,装产品后紧 | 内托外尺寸、产品重量、底板变形 |
| 新盒紧,开几次后正常 | 摩擦面是否通过磨损“自修正”,并检查是否留下不可接受擦痕 |
| 新盒正常,用后过松 | 表面磨损、纸层压缩、结构疲劳 |
| 雨季或仓储后变紧 | 纸基材料状态、盒体翘曲和仓储环境 |
把抽屉缓慢拉出,在开始明显增加阻力的位置停止,然后记录内抽进入外套的深度和接触面。多个异常样如果总在相同位置卡住,通常比一句“这批偏紧”更容易找到固定结构或制造原因。
抽屉盒的主要结构是纸基材料。
灰板、面纸和纸卡状态随储存环境发生变化时,可能伴随:
因此,如果一批盒子工厂刚完成时正常,仓储一段时间后普遍变紧,应先比较:
纸质包装仓储和受潮问题可结合纸质包装盒防潮与仓储验收指南进一步检查。
抽拉功能测试不能替代运输验证。
运输中的堆码、振动和挤压可能使外套或内抽产生微小变形。
尤其是:
在运输测试前后分别检查抽拉状态,可以判断结构是否因为物流环境产生功能变化。
完整运输验证可参考包装盒跌落、振动与堆码测试指南。
不要只写:
“抽屉盒,抽拉顺滑。”
对结构工程师来说仍然缺少大量信息。
建议提供:
“偏紧”“顺滑”“阻尼明显”都属于主观词。
一只品牌认可的实体参考盒,往往比一页文字更容易让结构工程师理解目标。
随后再通过正式材料样,把这个目标转化为本项目自己的结构和验收基线。
| 项目 | 签样确认 |
|---|---|
| 结构 | 内抽与外套完整配合,无明显变形 |
| 启动 | 通过正式开启方式可以自然启动 |
| 行程 | 整个拉出和推回过程无不可接受卡点 |
| 左右 | 没有明显单边摩擦或斜向移动 |
| 松紧 | 符合品牌确认的目标手感 |
| 产品试装 | 完整产品、内托和附件加入后仍正常 |
| 防滑出 | 按项目使用状态不会出现不可接受自行滑出 |
| 表面 | 正常开合不会迅速产生明显刮痕、起毛或脱膜 |
| 拉手 | 位置正确、牢固并能沿合理方向受力 |
| 循环 | 按项目要求重复开合后功能仍处于批准范围 |
| 版本 | 材料、结构、内托和批准样可追溯 |
询价时可同时提供产品尺寸、重量、附件、内托、目标面纸、表面工艺以及希望的抽拉体验。永顺通可根据产品进行抽屉盒结构设计和打样,并使用真实产品验证内抽与外套配合、内托装配、开启方式和完整成品功能,再确定批量生产方案。
可能来自内抽和外套有效间隙不足,也可能是覆膜摩擦、盒体不方、局部裱纸过厚、外套翘曲、内托把内抽撑宽或拉手用力方向不合理。应先记录卡顿位置和左右摩擦状态,再判断根因。
没有适用于所有抽屉盒的统一数值。实际需要结合盒子尺寸、灰板、面纸、覆膜、结构、产品重量和目标手感确定。建议通过正式材料结构样建立项目自己的配合基准。
因为抽拉功能不仅由名义尺寸决定。表面摩擦、局部纸层搭接、盒体方正度、灰板翘曲和内托撑压都可能让尺寸在公差范围内的盒子出现卡顿。
不是。适度稳定的抽拉感可以提升体验,但过紧会造成开启困难、表面磨损甚至让消费者误以为包装打不开。目标应该是稳定、顺畅且符合产品使用场景。
应先确认是整体有效间隙过大,还是材料或结构变化造成摩擦不足。如果内抽在正常拿取时会自行滑出,应重新评估结构配合,而不是只增加装饰性拉手。
常见原因包括内抽或外套不方、左右间隙不同、裱纸厚度差异、局部变形以及拉手偏心。固定发生在同一侧时,应优先检查该侧的几何和装配状态。
内托可能从内部撑宽抽屉,产品重量也可能让底板或侧壁产生轻微变形。正式签样必须在真实产品和全部附件装入后重新检查抽拉功能。
一般项目可以通过批准样和统一手动检查控制。对开合一致性要求较高的项目,可以建立量化拉出力测试,但必须固定盒体状态、受力位置、拉动方向、速度和记录方法。
会。覆膜会改变表面厚度和摩擦状态。哑膜、亮膜和触感膜的滑动感可能不同,因此材料或表面工艺变化后应重新验证完整抽拉功能。
除外观和尺寸外,应检查启动、完整抽拉行程、左右摩擦、过松滑出、正式拉手、真实产品装填、表面磨损以及必要的循环使用表现。批量订单还应从不同外箱和生产阶段随机抽样。
【本文标签】抽屉礼盒,抽拉盒,抽屉盒卡顿,开合测试,精品盒,包装质量
【责任编辑】永顺通印刷包装
抽屉礼盒太紧拉不动、太松自动滑出或左右卡顿怎么排查?从内抽外套配合、灰板、裱纸、内托、拉手、摩擦面到开合循环,提供抽拉盒打样和大货验收方法。【详情+】
精品礼盒V槽后出现露灰、爆角、边角不直或盒体变形怎么排查?从灰板厚度、V槽位置、槽深、包边、裱纸到成型和大货抽检,提供硬盒直角质量验收方法。【详情+】

电话咨询
QQ咨询
微信咨询
