更新日期:2026年10月20日
包装盒局部UV出现不亮、针孔、缩孔、边缘毛糙、局部掉UV或光泽不一致时,不能只通过“再加厚一点UV”解决。首先要确认UV真正施工在什么表面——裸纸、印刷油墨、哑膜、亮膜还是其他涂层——再判断缺陷属于涂层没有完整铺展、表面污染、材料适配、固化不足、套位偏移、后续摩擦还是折叠破坏。局部UV是一种完整的“基材+印刷+表面处理+UV涂层+固化+后加工”组合工艺,因此样品和大货只要更换纸张、膜材、油墨或工序顺序,都应重新确认。正式签样必须使用完整工艺样,并在统一光线和观察角度下同时检查光泽、边界、附着、套位和折后状态。
局部UV是一种很容易让包装“看起来贵很多”的工艺。
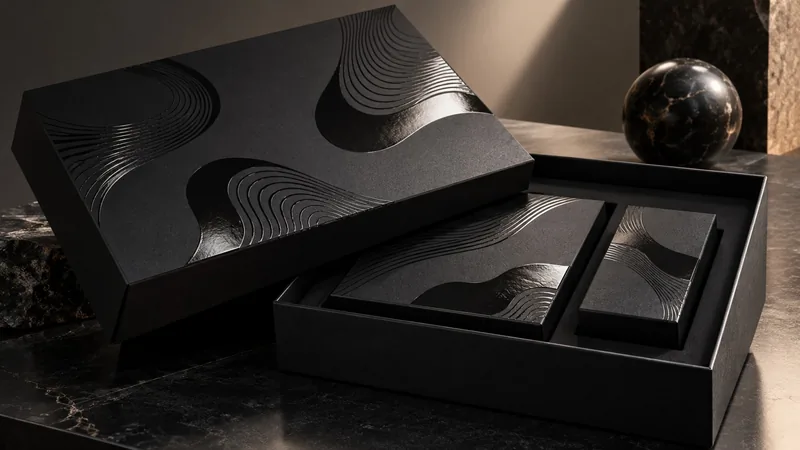
哑光黑盒面上,一个高亮Logo突然反光;极简白盒上,只有在特定角度才能看到透明亮纹;手机、珠宝和高端礼品包装中,品牌图形通过高光和哑光之间的反差获得层次。
但局部UV也是一种非常容易在量产中暴露细节问题的表面工艺。
常见客诉包括:
- 样品很亮,大货看起来发灰;
- UV表面有密集小孔;
- 局部出现像“油被排开”一样的圆形缺口;
- Logo边缘不整齐;
- 用手或胶带接触后UV脱落;
- UV图形相对印刷底图偏移;
- 同一批货有的亮、有的不亮;
- 平张正常,成盒折叠后UV开裂。
这些问题看起来都属于“UV没做好”,但根因并不一样。
对采购人员来说,真正应该先问的不是:
“UV能不能再厚一点?”
而是:
“UV在哪一层表面发生了什么失效?”
局部UV到底是什么
局部UV的核心目的,是只在包装表面的指定区域形成一层具有特定视觉或触感效果的UV固化涂层。
最常见的是高光局部UV。
它通常用于突出:
- 品牌Logo;
- 产品名称;
- 图案线条;
- 纹理;
- 摄影主体;
- 科技图形;
- 背景暗纹;
- 局部装饰边框。
当底面是哑光时,高光UV的视觉反差会特别明显。
永顺通现有多类高端礼盒和3C数码包装均支持局部UV。例如大健康产品高端礼盒支持局部UV、击凸击凹、烫金等表面工艺;薄荷绿长款天地盖手机包装盒也支持UV局部光油等定制工艺。
局部UV、UV印刷和覆光膜有什么区别

这三个词经常被采购人员混在一起。
| 工艺 | 主要作用 | 是否只做局部 | 采购常见误区 |
|---|---|---|---|
| 局部UV | 在指定区域形成高光、纹理或特定涂层效果 | 通常是 | 把任何UV相关印刷都叫局部UV |
| UV印刷 | 使用UV固化体系完成图文印刷 | 不一定 | 以为“UV印刷”一定代表Logo有凸起高光 |
| 覆亮膜 | 整个表面覆盖亮光薄膜 | 通常是整面 | 把整面亮膜误认为大面积UV |
| 哑膜+局部UV | 利用哑光底面和高光局部形成反差 | 是 | 只确认UV图形,不确认下面的哑膜 |
因此询价时最好不要只写:
“Logo做UV。”
而要说明:
“盒面哑膜,Logo区域做高光局部UV。”
这样供应商才知道实际工艺层级。
先区分八类常见局部UV缺陷
| 缺陷类型 | 典型表现 | 优先检查方向 |
|---|---|---|
| 光泽不足 | 该亮的位置偏灰,反射不明显 | 涂层、膜厚、表面状态、固化和签样差异 |
| 光泽不均 | 同一个Logo不同区域亮度不一致 | 涂层均匀性、承印表面、供料和固化 |
| 针孔 | UV层出现密集或随机微小孔点 | 表面污染、气泡、涂布和基材状态 |
| 缩孔 / 排斥 | 涂层局部向四周退开,形成圆形或不规则空区 | 表面污染、表面能和材料适配 |
| 橘皮 / 粗糙 | 高光面不够平整,呈细小波纹或颗粒感 | 涂层流平、粘度、工艺条件和承印表面 |
| 附着不牢 | UV层可被刮掉、胶带带起或使用后脱落 | 材料界面、固化和后续摩擦 |
| 边界毛糙 | Logo或细线边缘不清晰、飞边、锯齿 | 版面、图形尺寸、涂层扩散和工艺能力 |
| 套位偏移 | UV图形完整,但没有落在设计位置 | 后加工定位、纸张伸缩和文件基准 |
不要把“UV不好”作为缺陷名称。至少要写成“光泽不足”“针孔”“缩孔”“边界毛糙”“附着不牢”或“位置偏移”。缺陷名称越准确,整改越容易。
先确认UV真正施工在哪一层表面
局部UV并不一定直接做在纸张上。
一个包装盒的实际结构可能是:
灰板 → 裱纸 → 印刷 → 哑膜 → 局部UV
也可能是:
白卡 → 印刷 → 局部UV → 模切 → 折叠
或者:
特种纸 → 专色 → 局部UV
只要加工顺序不同,UV真正接触的材料就不同。
为什么这一步重要
UV涂层真正需要附着的是最上面那一层。
它可能是:
- 裸纸;
- 油墨;
- 哑膜;
- 亮膜;
- 其他涂层;
- 特殊纹理表面。
不同表面的:
- 平滑度;
- 表面能;
- 吸收性;
- 纹理;
- 污染敏感性。
都不同。
所以样品阶段如果UV做在一种哑膜上,大货临时换成另一种膜材,即使颜色和哑度看起来差不多,也不能默认UV附着和流平一定不变。
为什么局部UV不够亮

“样品特别亮,大货没那么亮”是局部UV常见投诉。
先不要直接要求增加厚度。
原因一:底面发生变化
哑膜、触感膜、裸纸或油墨表面的差异,会影响局部UV最终视觉。
同样一层透明UV,在不同底面上的反射效果可能并不一样。
原因二:UV层不够平整
如果涂层表面存在细小橘皮、针孔或颗粒,高光反射就会被打散。
消费者看到的结果就是:
有UV,但“不够透亮”。
原因三:涂层厚薄不一致
同一个Logo左边亮、右边暗,应该先调查涂布是否均匀,而不是只看总体效果。
原因四:完整固化状态不同
刚下机的样品、经过后加工和静置后的成品,表面表现不一定完全相同。
大货签样应在双方确认的最终成品状态下进行。
原因五:大面积UV和小Logo视觉不同
同一种工艺放在:
- 5mm小Logo;
- 大面积图案;
- 细线纹理。
视觉效果和缺陷暴露程度都不同。
所以不能只拿供应商工艺册上的一个小UV样块,直接推断大面积图形的最终效果。
针孔和缩孔为什么会出现
针孔和缩孔虽然都表现为UV层不连续,但外观通常不同。
针孔
常见表现是UV层中出现细小点状空缺。
可能与以下因素相关:
- 承印表面微小污染物;
- 灰尘;
- 纸粉;
- 涂层中的微小气泡;
- 底层表面不均匀;
- 涂布或固化过程。
缩孔
缩孔更像涂层被某个位置“排斥”开。
可能形成:
- 圆形空白;
- 环形边缘;
- 不规则凹区。
如果UV液在某些局部无法正常润湿表面,就可能出现类似现象。
不要一看到孔就增加UV量
如果根因是:
- 表面污染;
- 油性残留;
- 膜材适配;
- 纸粉。
单纯增加涂层并不能真正解决问题。
连续抽取多张异常样,把同一个Logo叠放比较。如果针孔长期固定在相同版位,优先检查版面、设备或固定污染源;如果位置随机变化,则材料表面颗粒、灰尘和过程污染更值得优先排查。
UV表面为什么有橘皮感或不平
理想高光UV通常希望形成比较平整的镜面反射。
如果表面呈现很多细小波纹,看起来像橘子皮,就会削弱高级感。
先看底面是否本来就粗糙
UV透明层会复制或放大部分底面状态。
如果底层是:
- 纹理明显的特种纸;
- 粗糙涂层;
- 有颗粒的印刷表面。
最终就不应期待完全等同于镜面塑料的平滑度。
再看同批是否一致
如果批准样与大货差别明显,应进一步比较:
- UV材料;
- 承印表面;
- 工艺参数;
- 印刷批次;
- 设备状态。
“纹理设计”与“工艺粗糙”要分开
有些局部UV本来就追求:
- 砂感;
- 浮雕感;
- 纹理感;
- 冰花类特殊效果。
这类项目不能按照普通镜面UV验收。
设计效果应该在订单和签样中明确。
局部UV附着不牢怎么查
局部UV刚生产完看起来完整,但后续:
- 指甲一刮就掉;
- 胶带接触后带起;
- 运输摩擦后掉块;
- 折盒后边缘起翘。
这时主要问题已经从视觉转向附着。
第一步:先确定UV从哪里脱离
发生剥离时,观察断面。
可能是:
- UV从膜面脱落;
- UV连同部分油墨一起被带走;
- 膜层本身被拉坏;
- 下面纸张发生破坏。
四种情况不能使用同一个整改结论。
第二步:比较UV区与非UV区
如果胶带接触后:
- UV掉了,底膜完整;
- UV和油墨一起掉;
- 整层膜一起被带起。
说明真正失效的层间位置不同。
第三步:附着测试和耐磨测试分开
一个UV层粘得很牢,并不代表它一定耐摩擦。
反过来,短时间摩擦没有明显掉层,也不能证明附着界面一定稳定。
YSTBOX现有的包装印刷耐磨测试指南已经单独覆盖局部UV磨穿、边界发白和光泽变化,因此本篇只负责UV涂层本身的工艺诊断,不重复耐磨文章的主关键词。
UV边缘毛糙和细节糊掉怎么处理
局部UV经常用来做很细的:
- Logo;
- 英文小字;
- 花纹;
- 线条;
- 几何暗纹。
设计文件看起来再精细,也不代表实际工艺一定能稳定还原。
细线太细
可能出现:
- 局部断线;
- 粗细不均;
- 边缘毛糙。
镂空太小
可能出现:
- UV填进去;
- 负形堵住;
- 小字失去清晰度。
UV层发生扩散
也可能让原本清晰的边缘变粗。
因此设计师不应该自行套用一个“所有工厂都可以生产”的最小线宽。
正确方法是:
- 先向实际生产供应商确认设备和材料能力;
- 对最小文字、最细线条和最小镂空做工艺样;
- 把批准后的边界效果作为大货标准。
局部UV图层的文件准备可以结合包装盒印刷文件、刀模与工艺图层准备指南执行。
局部UV位置偏移是不是UV工艺问题
如果UV层本身完整、光泽也正常,只是相对底图偏了,这个问题更接近:
后加工套位偏差。
例如设计是:
- UV严格覆盖黑色Logo;
- UV覆盖产品摄影中的特定轮廓;
- UV线条围绕烫金边框;
- UV与文字完全重叠。
只要发生一点相对位移,就很明显。
先区分三种情况
| 现象 | 更可能的方向 |
|---|---|
| UV图形完整,但整体向左或右偏 | 后加工套位 |
| UV和底图一起相对刀线偏 | 印刷或模切整体位置关系 |
| UV边缘模糊但中心位置基本正确 | 涂层边界或图形制作能力 |
局部UV套位不要在本篇重新制定一套独立标准。
可直接使用包装盒套印与后加工偏位验收指南建立测点、方向和记录方式。
为什么平张正常,折盒以后UV开裂
平张状态下,局部UV只需要附着在平面上。
成盒以后,折线处会发生新的拉伸和压缩。
如果UV图案跨越压痕,就需要同时承受折弯。
常见表现
- UV折线发白;
- 透明涂层出现裂纹;
- 边缘翘起;
- UV和下面膜层一起开裂;
- 纸层也同时爆裂。
不要只看UV
需要分层确认:
- UV裂没裂;
- 膜裂没裂;
- 油墨裂没裂;
- 纸板纤维是否破坏。
如果只有UV破坏,是UV与折叠适配问题。
如果整套表面都裂了,则必须同时调查纸板、覆膜和压痕。
YSTBOX现有包装盒覆膜缺陷指南已经单独说明折线处膜裂、油墨裂和纸层爆裂的分层判断方法。
打样阶段怎样签局部UV
第一步:不要只看电子效果图
屏幕上的“高光”只是视觉模拟。
真实效果受到:
- 纸张;
- 油墨;
- 覆膜;
- UV材料;
- 面积;
- 光线。
共同影响。
第二步:使用完整工艺样
局部UV签样至少应该尽量使用大货计划中的:
- 正式纸张;
- 正式底色;
- 正式印刷;
- 正式膜材;
- 正式UV图形。
第三步:使用三种角度观察
建议检查:
- 正视;
- 斜光;
- 转动盒面观察反射。
有些针孔和橘皮只有斜光才明显。
第四步:同时看白底和深色底区域
同一种透明UV做在:
- 白色;
- 浅色;
- 黑色;
- 彩色摄影图。
视觉反差完全不同。
第五步:折成最终盒型
如果UV靠近:
- 折线;
- 包边;
- 盒角;
- 抽屉摩擦面。
一定要在完整成盒以后重新检查。
第六步:保留实体批准样
局部UV最不适合只用照片签样。
照片很难准确记录:
- 真实光泽;
- 表面平整度;
- 触感;
- 不同角度反光。
因此应保留完整实体样。
大货局部UV怎么抽检
| 检查项目 | 检查方法 | 重点记录 |
|---|---|---|
| UV完整性 | 正视和斜光观察 | 漏UV、断线、缺口 |
| 针孔 / 缩孔 | 固定光源下逐区查看 | 数量、位置和批次分布 |
| 光泽 | 与批准样并排比较 | 整体偏灰或局部差异 |
| 表面平整 | 缓慢转动反光 | 橘皮、波纹、颗粒 |
| 边界 | 放大检查细线和小字 | 飞边、毛糙、糊字 |
| 套位 | 与底图和签样比较 | 横向、纵向偏位 |
| 附着 | 按项目确认的方法复验 | 剥离位置和失效层 |
| 折线 | 完整成盒后检查 | 开裂、白化和翘边 |
| 耐磨 | 使用项目规定的方法 | 光泽变化和磨穿 |
样品必须来自不同生产位置
不要只从刚下机的一叠最上层抽样。
建议覆盖:
- 生产前段;
- 中段;
- 后段;
- 不同外箱;
- 不同托盘;
- 设备停机再启动后的批次。
为什么停机再开值得单独看
如果过程条件发生变化,重新启动后的首批产品可能更容易暴露:
- 供料变化;
- 固化状态变化;
- 套位重新调整;
- 表面污染。
所以大货检查不能只集中在稳定生产的中段。
根据缺陷分布快速找方向
| 异常分布 | 优先调查方向 |
|---|---|
| 针孔固定在相同位置 | 版面、设备或固定污染源 |
| 针孔完全随机 | 灰尘、纸粉、材料表面或过程污染 |
| 只有深色区域UV不亮 | 底墨表面、承印状态和完整工艺组合 |
| 只有哑膜上UV容易掉 | UV与实际膜材表面的适配 |
| 同一个Logo左亮右暗 | 局部涂层均匀性和设备状态 |
| 所有图形整体偏同一方向 | 后加工套位 |
| 只有最细线条断掉 | 图形尺度与实际工艺能力 |
| 折盒以后才裂 | UV、膜层、压痕和折叠结构 |
| 运输后才掉UV | 先区分附着失效与表面耐磨不足 |
把UV图形划分为左、中、右或若干区域,记录针孔、掉层和光泽异常出现的位置。连续几十只产品都在同一区域出问题,比一句“UV有些不稳定”更容易帮助工厂判断版面、设备和供料方向。
设计阶段怎样降低UV翻车风险
1. 不要把UV当成普通印刷图层
UV图形应该使用独立图层。
文件中要清楚区分:
- CMYK;
- 专色;
- 烫金;
- 局部UV;
- 击凸;
- 刀模。
详细文件管理方式可参考包装盒印刷文件准备指南。
2. 避免把超细UV线当成必然可量产
电脑里可以画出非常细的线。
真正的生产能力受:
- 工艺方式;
- 版材;
- 材料;
- 涂层;
- 设备。
影响。
最细图形必须通过实际打样确认。
3. 高精度重叠要预留套位风险
如果UV必须严丝合缝地覆盖一个细小印刷Logo,轻微套位变化就会非常明显。
设计阶段可考虑:
- 适当改变图形关系;
- 避免肉眼极敏感的细边重合;
- 先让供应商评估量产稳定性。
4. 尽量不要让重要UV图形跨折线
尤其是:
- 大面积厚UV;
- Logo主视觉;
- 细小文字。
如果设计必须跨折线,应在完整工艺样中真正折盒验证。
5. UV不要覆盖粘口
如果局部UV进入需要粘合的位置,可能改变最终粘接条件。
结构图和UV图层应同时检查。
局部UV和烫金应该怎么搭配
烫金和UV经常同时出现在高端包装中。
例如:
哑膜黑盒+金色Logo+局部UV暗纹
或者:
白色礼盒+烫银品牌名+UV产品轮廓
关键不是工艺越多越好
每增加一道工艺,就会增加:
- 套位关系;
- 工序顺序;
- 材料适配;
- 大货变化点。
如果烫金与UV距离很近,打样时要同时检查:
- 两者位置;
- 边界是否干净;
- 工序先后是否符合目标效果;
- 后续摩擦是否影响金属层和UV。
烫金附着、漏烫、糊边等问题可单独参考包装盒烫金脱落与量产验收指南。
适合局部UV的包装场景
| 包装场景 | 常见UV设计 | 验收重点 |
|---|---|---|
| 3C数码 | 产品轮廓、Logo、科技纹理 | 套位、指纹感、耐磨和细线 |
| 珠宝首饰 | 品牌Logo、暗纹、花纹 | 高光反差、边界和表面洁净 |
| 美妆护肤 | 品牌名、液体纹理、图案高光 | 光泽均匀、针孔和颜色关系 |
| 大健康产品 | 科技线条、功能图标、品牌元素 | 细节还原和与印刷底图套位 |
| 商务礼品 | 低调透明Logo和品牌暗纹 | 哑光底面与UV反差 |
| 极简白盒 | 无色透明Logo | 特定光线下的可见程度和洁净度 |
永顺通的大健康产品高端礼盒支持哑膜、亮膜、烫金、烫银、局部UV、击凸击凹、压纹和触感膜等组合工艺,适合按摩仪、健康监测设备及商务礼赠包装。在这类多工艺礼盒中,局部UV应与最终面纸、膜材和其他后加工一起签完整工艺样。
薄荷绿长款天地盖手机包装盒支持CMYK、专色、烫金烫银及UV局部光油等定制方式。3C包装常使用大面积纯色和高精度图形,因此局部UV的套位、反光一致性和摩擦表现尤其值得在大货前确认。
询价时应该怎样写局部UV要求
不要只写:
“Logo加UV。”
建议把以下内容一起交给供应商:
- 盒型和成品尺寸;
- 面纸类型;
- 印刷方式;
- 是否覆膜;
- 膜材类型;
- 局部UV图层;
- UV覆盖区域;
- 是否追求镜面高光、纹理或其他效果;
- 最小文字和最细线条;
- 是否与印刷图形严格套位;
- 是否靠近折线、包边或粘口;
- 是否还包含烫金、击凸等其他工艺;
- 主展示面位置;
- 耐磨需求;
- 完整工艺样和大货验收方法。
不要自己定义未经验证的固定UV厚度
不同:
- 设备;
- UV体系;
- 图形;
- 材料;
- 表面处理。
对应的最佳工艺窗口并不相同。
品牌真正需要锁定的是最终视觉和性能,而不是从其他项目复制一个工艺数字。
局部UV签样清单
| 签样项目 | 确认内容 |
|---|---|
| UV图形 | 与批准设计一致,没有漏做或多做 |
| 底层材料 | 纸张、印刷和膜材与大货计划一致 |
| 光泽 | 与批准样在相同光线下表现一致 |
| 平整度 | 无不可接受橘皮、颗粒和波纹 |
| 针孔 / 缩孔 | 主展示区域无不可接受涂层空缺 |
| 边界 | 细线、文字和镂空保持清晰 |
| 套位 | 与印刷图形保持批准样的位置关系 |
| 附着 | 按项目约定的方法检查后保持稳定 |
| 耐磨 | 实际接触场景下不会迅速磨花或磨穿 |
| 折线 | 完整成盒后UV没有不可接受开裂和翘边 |
| 其他工艺 | 与烫金、击凸等工艺组合效果符合签样 |
| 实体样 | 保留完整工艺批准样用于大货比对 |
如果项目涉及3C数码、美妆、珠宝、大健康产品或其他精品礼盒,建议在报价阶段就提供正式刀模、UV独立图层、纸张、底色、覆膜和其他后加工要求。永顺通可通过完整工艺打样确认局部UV的光泽、套位、边界和附着效果,再以实体批准样作为批量生产的质量基准。
包装盒局部UV常见问题
1. 包装盒局部UV是什么?
局部UV是在包装盒指定区域施加并固化UV涂层,用于形成高光、纹理或其他局部表面效果。常用于Logo、产品名称、图案和品牌暗纹,并经常与哑膜组合形成明显的光泽反差。
2. 局部UV和UV印刷是一回事吗?
不是完全相同的概念。UV印刷通常描述使用UV固化体系进行图文印刷,而局部UV更多指在已经印刷或处理过的包装表面指定区域增加UV涂层效果。询价时应说明实际工艺层级。
3. 为什么局部UV看起来不够亮?
可能与底层表面、UV层平整度、涂布均匀性、图形面积、材料组合和最终固化状态有关。不要只通过增加UV厚度判断,应先与完整工艺批准样在相同光线下比较。
4. 局部UV为什么会有针孔?
针孔可能与表面灰尘、纸粉、污染、微小气泡、底层状态或涂布过程有关。应比较针孔是否固定在同一版位还是随机出现,再决定优先检查设备、材料还是环境。
5. 局部UV缩孔是什么原因?
缩孔常表现为UV涂层局部无法正常铺展,形成圆形或不规则空区。可能与承印表面污染、材料适配或润湿状态有关。应先检查真实承印表面,而不是直接增加涂层。
6. 局部UV一刮就掉怎么办?
需要先判断UV是从膜面脱离、连同油墨一起掉,还是底层膜或纸张同时失效。不同失效界面对应不同整改方向,附着测试也不能直接替代耐磨测试。
7. 为什么局部UV边缘不清晰?
可能与图形过细、镂空过小、UV材料扩散、版面制作或实际设备能力有关。设计阶段应把最小文字、细线和负形结构做成正式工艺样,而不是只依据电子文件判断。
8. 局部UV位置偏了属于印刷问题吗?
如果UV图形本身完整,但相对印刷底图整体偏移,更接近后加工套位问题。应按统一基准测量横向和纵向偏差,并与批准样比较。
9. 局部UV可以跨包装盒折线吗?
可以设计,但需要实际验证。折叠会对UV、覆膜、油墨和纸板同时产生新的机械应力,因此跨折线的UV必须在完整工艺样成盒后检查开裂、白化和翘边。
10. 大货局部UV主要验收什么?
主要检查UV图形完整性、光泽、针孔和缩孔、表面平整度、边界清晰度、套位、附着、耐磨和折叠后的状态。抽样应覆盖不同外箱和生产时段,并始终与完整工艺批准样比较。