


18088882069 0755-84651303
深圳市永顺通印刷包装有限公司
邮箱:513895780@qq.com
地址:深圳市龙岗区平湖街道鹅公领宝鹅工业园B8栋12号南门
地址:深圳市龙岗区平湖街道鹅公领宝鹅工业园B8栋12号南门
更新日期:2026年10月10日
精品硬盒出现露灰、爆角、边角发钝、盒体不方正或四角高度不一致时,不能只判断为“V槽没开好”。V槽只是直角成型链条中的一个环节。真正需要同时检查的是灰板厚度与平整度、开槽位置、槽深与剩余连接层、槽线连续性、裱纸与包边厚度、成型定位、压合以及材料状态。采购验收时应先区分“灰板V槽异常”“裱纸包角异常”和“整盒成型偏差”,再用批准样、关键尺寸和固定观察方法判断。对于高端天地盖、磁吸翻盖和书型盒,最稳妥的做法是在完整工艺样阶段就锁定直角外观和成型手感,大货按相同盒面、相同方向和相同测量状态抽检。
精品礼盒为什么看起来比普通折叠纸盒更“硬挺”?
除了灰板厚度、裱纸和成型方式,一个经常被消费者注意、却不一定知道名称的细节,就是边角。
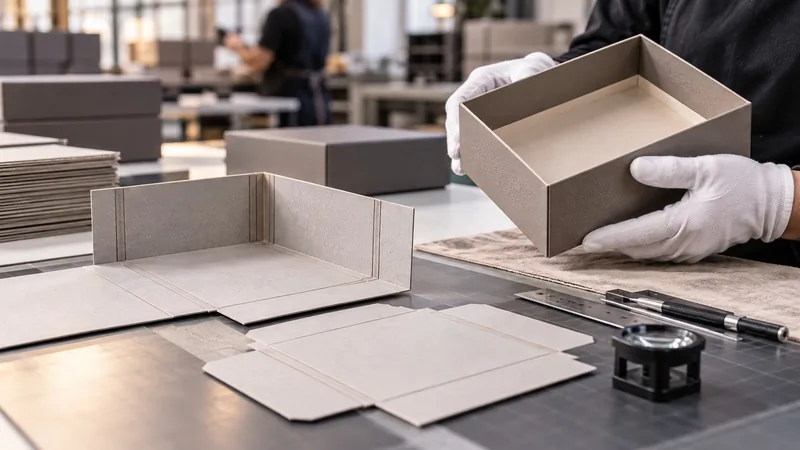
高端3C礼盒、珠宝盒、香水盒和商务礼盒往往希望盒体边线利落、转角清晰,不出现明显圆鼓感。为了实现这种视觉效果,硬盒生产中会根据结构需要对灰板进行V槽加工,再折成接近目标角度的盒体。
问题是,V槽不是“开一道沟”这么简单。
槽位偏一点、深一点或浅一点,最终都可能反映在成品上。灰板本身稍有翘曲,裱纸过厚,包角拉力不均,甚至成型时盒体没有完全贴合治具,也可能让一个原本正确的槽口最终表现成歪角或露灰。
因此,对品牌采购来说,真正有价值的问题不是:
“你们是不是用了V槽机?”
而是:
“这个V槽结构在最终成品上应该达到什么效果,我们怎样稳定地验收?”
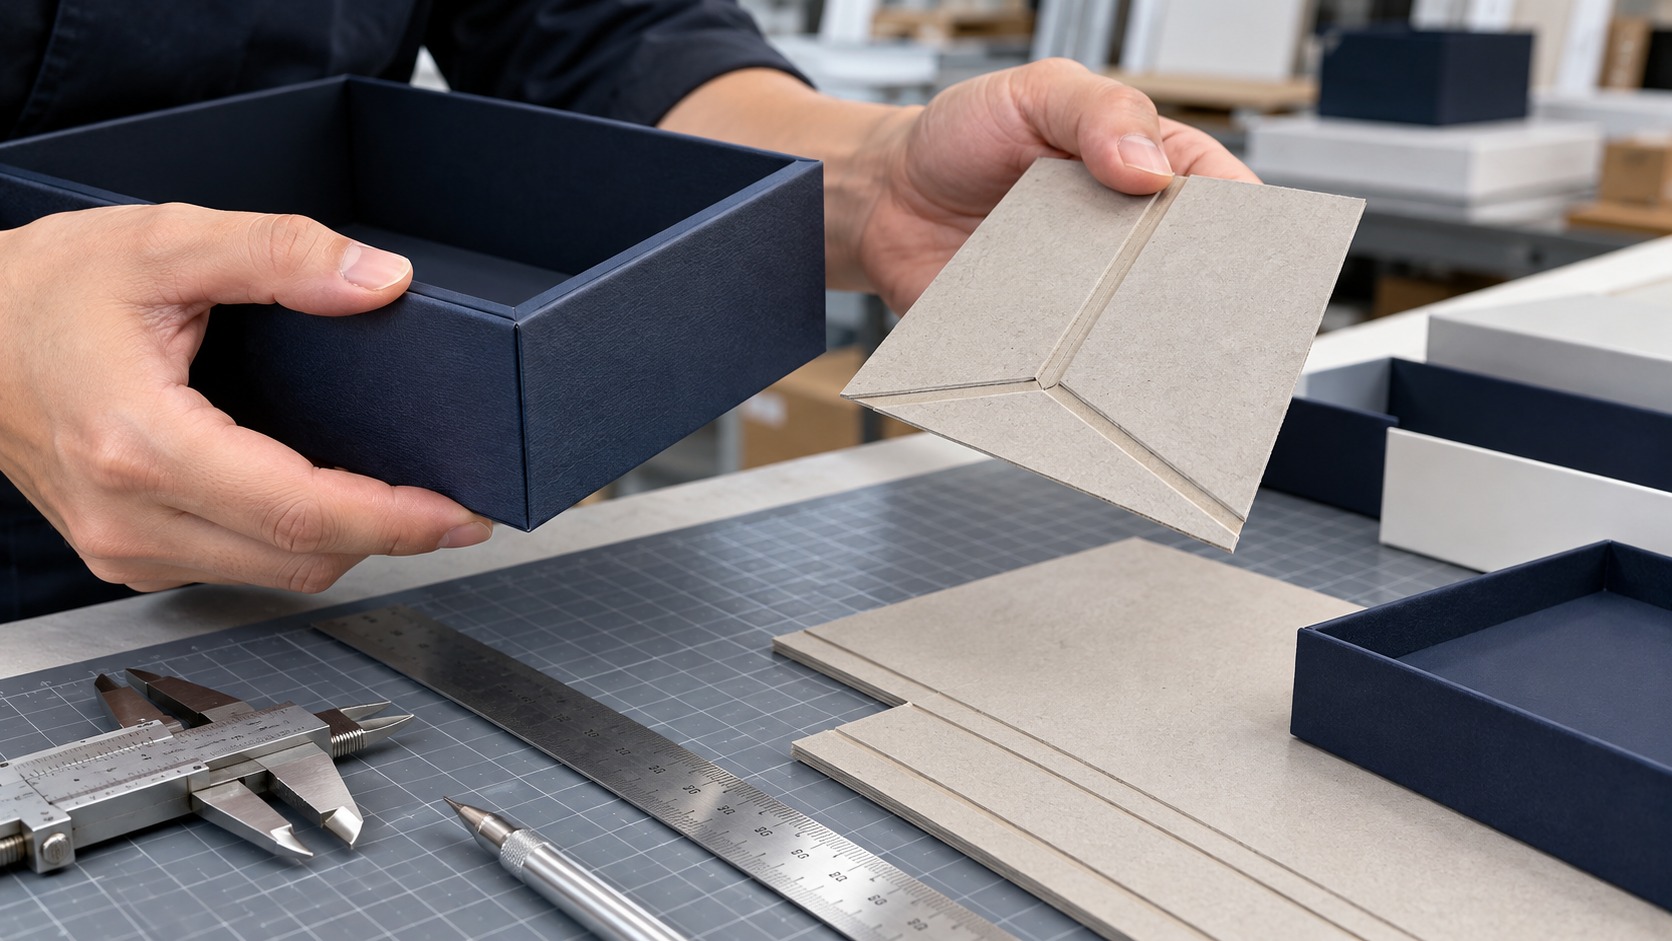
V槽通常用于灰板、密度板式纸板或其他适合开槽的硬质纸板结构。
通过从板材一侧切除一定形状和深度的材料,使板材沿预定线路折弯时形成更清晰的转角。
与直接把厚灰板强行折弯相比,合理的V槽可以帮助:
永顺通官网目前公开的生产设备中包括自动V槽机,并覆盖开料、印刷、覆膜、啤切、V槽、包边、糊盒和组装等硬盒生产环节。对于实际项目,V槽参数仍然需要根据灰板、盒型、裱纸和最终外观要求单独确定。
这是采购和设计人员非常容易混淆的两个概念。
| 项目 | 灰板V槽 | 折叠纸盒压痕 |
|---|---|---|
| 主要应用 | 精品硬盒、灰板硬盒等 | 白卡、铜版纸板、瓦楞微楞等折叠盒 |
| 基本原理 | 去除部分板材形成折弯槽 | 通过压痕改变折线区域结构 |
| 视觉目标 | 常用于形成较清晰硬挺的边角 | 让盒片沿指定折线顺利成型 |
| 主要风险 | 槽深、槽位、剩余层、露灰和爆角 | 压痕偏移、爆线、折弯不顺和回弹 |
| 验收状态 | 最终裱纸并成型后的完整硬盒 | 模切盒片和完成折叠后的成盒状态 |
所以,如果普通折叠彩盒沿折线发生裂纹,重点通常不是检查V槽。
反过来,高端灰板硬盒出现直角钝化、露灰和槽位偏移时,也不能仅用普通折叠盒的压痕逻辑处理。
“这个盒子的角不好”对工厂来说信息太少。
首先要把具体表现分开。
| 缺陷 | 典型表现 | 优先排查 |
|---|---|---|
| 边角发钝 | 本应利落的边线呈明显圆鼓或宽边 | 槽口、剩余板层、裱纸厚度和成型 |
| 露灰 | 角部或边线出现灰板颜色 | 裱纸覆盖、包角、槽位和切纸尺寸 |
| 爆角 | 转角纸面裂开、纤维外露或表层破损 | 面纸延展、槽口、包边、环境和成型应力 |
| 角部鼓包 | 转角处明显厚于平面 | 裱纸搭接、包角余量、胶层和压合 |
| 边线弯曲 | 理论上应为直线的边缘呈波浪或弧形 | 灰板开料、V槽直线度、板材翘曲 |
| 盒体不方正 | 俯视呈菱形、左右不对称或四角偏斜 | 尺寸、槽位、治具和组装定位 |
| 四角高度不一致 | 盒口或盖体放平后边沿起伏 | 灰板尺寸、开槽、成型、翘曲和裱贴应力 |
不要把“露灰、爆角、钝角和盒体不方”统一写成V槽不良。它们可能发生在不同工序。如果缺陷类型没有分清,工厂很容易调整错误的参数。
厚灰板和薄灰板折弯时需要的槽形与结构条件不同。
如果打样使用一种灰板,大货更换另一厚度或结构,不应默认原来的V槽设置仍然完全适用。
V槽的位置直接影响折弯后各个板面的实际尺寸。
槽线向内或向外偏移,都可能造成:
这也是为什么V槽问题不能和尺寸控制完全分开。
涉及整体尺寸链,可结合包装盒尺寸公差与打样验收指南判断。
槽太浅,折弯时剩余板层较厚,可能使边角显得钝、折弯阻力增加。
槽太深,则可能降低剩余连接层稳定性,并增加断裂、角部脆弱或后续成型异常的风险。
因此不能把“更深”直接等同于“更直”。
同一条槽如果深浅变化明显,折弯后的边线和受力状态也可能不一致。
出现一端利落、一端圆钝时,应检查整条槽,而不是只测中间一点。
已经翘曲的板材,即使V槽本身位置正确,成型后仍可能出现:
消费者看到的是最终面纸,而不是裸灰板。
面纸厚度、纹理、覆膜、裱贴状态和包边方式都会改变最终角部视觉。
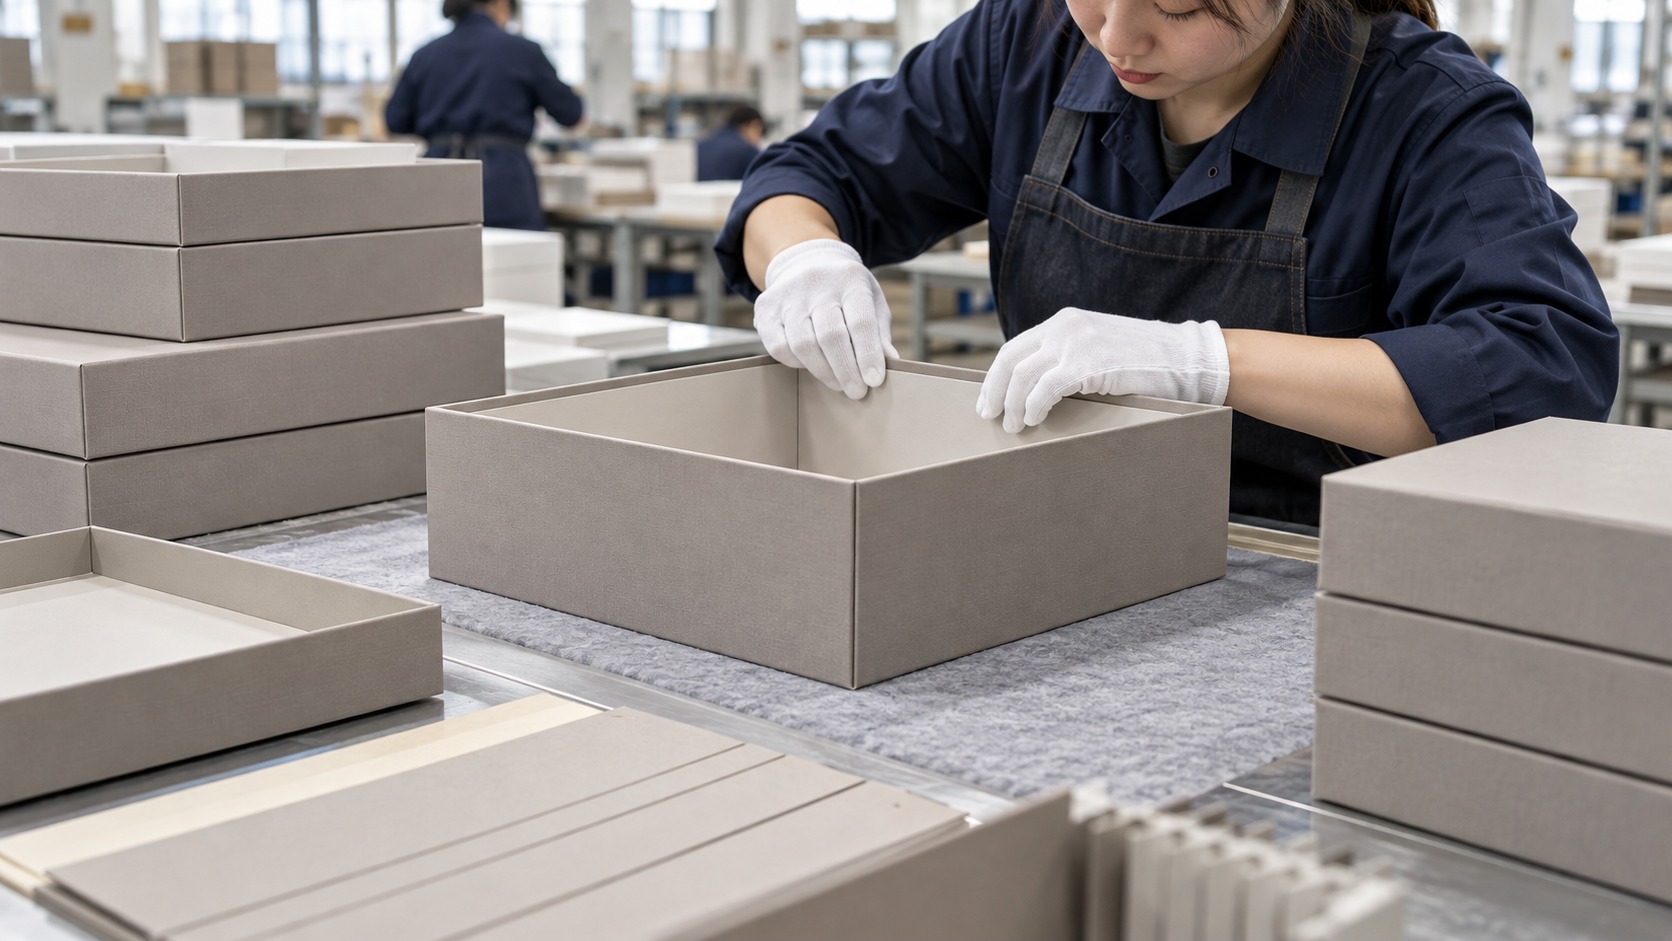
灰板开槽正确,不代表组装一定正确。
如果盒体在治具或组装过程中没有完全定位,最终仍可能变成平行四边形或出现角度差。
不是。
这是精品硬盒采购中最常见的误区之一。
看到边角不够尖,第一反应往往是:
“再开深一点。”
但一个合适的槽需要同时满足两类要求:
如果只追求视觉上的极窄外角,而忽视灰板剩余结构,可能增加:
正式项目不要先在采购文件里写一个从其他产品复制来的统一槽深。
更实用的方法是:
露灰指消费者从正常观察角度看到原本应该被面纸覆盖的灰板底色。
它经常出现在:
如果转角处的纸张覆盖设计不足,折弯后就可能把灰板暴露出来。
V槽位置发生变化后,原来设计好的纸张包覆范围也可能不再对齐。
面纸尺寸没有问题,但人工或设备定位偏差,也会造成某一角露灰。
纸张受胶、水分、环境或加工拉力影响时,会出现一定状态变化。
深色面纸包覆灰板时尤其需要注意,因为灰色底材与深色表面的反差会让非常小的露灰更明显。
建议同时保留正常观看距离的整盒照片和局部近照。超近距离能记录缺陷,但品牌方还需要判断它位于主展示面、盒底还是隐藏包边,以及在消费者正常观看状态下是否明显。
爆角通常指外层面纸、膜层或多层材料在盒角处出现裂纹、纤维断裂或分层。
这不一定是V槽单一原因。
从外观上看都是“角裂”,但可能存在:
如果不先判断失效层,直接调整V槽并不一定有效。
如果角部同时出现开胶,应结合包装盒开胶原因与验收指南继续判断胶层和包边状态。
精品硬盒是否方正,不只是美观问题。
它还会影响:
把空盒自然放在平整桌面,从正上方观察:
如果一个盒子的每条单边长度都基本正常,却整体呈明显菱形,单纯检查长宽可能无法解释问题。
对高端硬盒,可以在项目规格中增加能反映方正度的测量方法。
具体测点、测量状态和允许范围,应由品牌方与包装供应商根据盒型和批准样确认,不建议套用一个适用于所有硬盒的固定毫米数。
| 盒型 | 重点位置 | 主要风险 | 建议验证 |
|---|---|---|---|
| 天地盖硬盒 | 盖体四角、底盒四角和盒口 | 盖底不方导致套合松紧不均 | 单独测量加实际盖底套合 |
| 磁吸翻盖盒 | 底盒四角、书壳边线、闭合前沿 | 盒体偏斜导致磁位错位 | 尺寸、自然闭合与反复开合 |
| 书型盒 | 内盒四角和书脊连接处 | 硬盒不方造成外壳闭合偏移 | 打开和闭合两种状态检查 |
| 抽屉硬盒 | 内抽四角和外套开口 | 轻微变形放大抽拉阻力 | 尺寸加完整抽拉功能测试 |
| 多层礼盒 | 每层盒体及上下堆叠边线 | 小偏差逐层累积 | 单层检查加完整装配 |
永顺通目前的高端礼品包装盒涵盖天地盖、翻盖、抽屉等不同精品结构。对于3C产品,也可结合3C数码包装盒的产品尺寸、内托和装配方式制定实际角部与盒体要求。
如果项目允许,在结构开发阶段先确认灰板成型是否方正。
重点看:
最终消费者看到的是完整工艺成品。
因此裸灰板正确之后,还必须检查:
天地盖要盖合,抽屉盒要抽拉,磁吸盒要完整闭合。
因为“盒体方不方”最终应该转化成功能,而不是只停留在测量数字。
签样时建议记录:
如果还需要确认印刷与后加工文件,可使用包装盒印刷文件准备指南核对刀模和工艺图层。
大货验收最好不要只写一句“盒角方正”。
| 检查项目 | 检查方法 | 重点记录 |
|---|---|---|
| 边线 | 固定光线下观察四条主要折边 | 圆钝、波浪、局部塌陷 |
| 露灰 | 主展示面和四角逐一检查 | 位置、长度、可见程度 |
| 爆角 | 斜光观察并轻度正常开合 | 膜层、面纸还是板层失效 |
| 方正度 | 水平放置后检查边线和项目约定尺寸 | 固定方向偏斜还是随机变形 |
| 四角高度 | 盒体自然放置 | 盒口明显起伏、翘角 |
| 功能 | 按盒型进行盖合、抽拉或闭合 | 是否因几何偏差产生卡滞或错位 |
| 外观一致性 | 与批准样并排对照 | 边角锐利程度和包边状态 |
如果是大批量订单,样品应从不同外箱和生产阶段抽取。
需要建立正式批次抽样方案时,可参考包装盒AQL抽检指南。
AQL解决的是抽多少、怎样判批;本篇的V槽和边角检查负责定义具体应该看什么,两者不是同一件事。
| 缺陷分布 | 优先排查方向 |
|---|---|
| 每一只盒子的同一角露灰 | 结构、面纸尺寸、槽位或固定装配基准 |
| 随机不同角露灰 | 包角定位、人工装配和材料状态 |
| 一整条边都偏钝 | 对应V槽、板材和该方向成型 |
| 槽线一端尖、一端钝 | 槽深一致性、板材平整和设备状态 |
| 只有覆膜在角部裂开 | 覆膜延展和后续折弯,不先判定灰板断裂 |
| 只有深色盒露灰特别明显 | 检查是否实际缺陷相同但视觉对比更强 |
| 存放后角部变形增加 | 材料含湿、灰板翘曲、堆放和内部应力 |
| 装入产品后盒体变形 | 内托外尺寸、产品顶压和有效内腔 |
不要只写“部分盒子角不好”。把面对盒子正面时的左前、右前、左后、右后固定编号,记录每只样品出现在哪个角。如果大量异常集中在同一角,说明问题更可能与固定结构、设备或装配基准相关;如果完全随机,则更值得检查人工操作、材料和过程波动。
V槽完成后,灰板仍然是纸基材料。
如果板材或成品礼盒经历明显的水分变化,可能出现:
因此,如果同一批精品盒在生产完成时方正,仓库存放后却逐渐出现翘角,不应只重新调整V槽。
还需要结合纸质包装盒防潮、仓储与受潮验收指南检查包装储存和材料状态。
不是。
模切主要形成折叠纸盒、纸板或面纸的外轮廓、插舌、开窗和压痕位置。
V槽则主要针对硬质板材折弯结构。
如果精品礼盒的面纸切边存在纸毛、膜丝或未切透,应参考包装盒模切毛边排查指南。
如果灰板边角本身钝化、槽位偏移或折弯异常,则应回到V槽和成型结构检查。
不要只写:
“要90度直角,越尖越好。”
对量产项目来说,这种表述仍然太模糊。
建议告诉包装厂:
消费者说一个盒子“看起来很直”,并不等于采购文件里已经定义了工程测量方法。
如果项目真的需要量化角度、边宽或方正度,应在打样时和工厂确认:
否则“直角”更适合作为视觉签样项目,而不是脱离测量方法单独写一个数字。
| 项目 | 签样确认 |
|---|---|
| 灰板 | 材料和厚度与计划大货一致或已书面确认等效 |
| 盒体几何 | 四边、盒口和角部达到批准样状态 |
| 边角 | 主展示位置无不可接受的露灰、爆角和鼓包 |
| 边线 | 没有影响高端外观的明显弯曲或钝化 |
| 裱纸 | 角部覆盖和包边完整 |
| 表面工艺 | 覆膜、烫金等在转角附近没有异常破坏 |
| 尺寸 | 关键内外尺寸和结构配合符合项目规格 |
| 功能 | 天地盖、抽拉、磁吸或翻盖能够正常工作 |
| 产品试装 | 真实产品和内托不会从内部顶坏盒体 |
| 批准样 | 完整样品、版本和日期可追溯 |
如果项目涉及天地盖、磁吸翻盖、书型盒、抽屉盒或其他高端灰板礼盒,建议在询价时同时提供产品尺寸、重量、目标盒型、面纸、表面工艺和边角外观要求。永顺通具备V槽、包边、成型和精品盒组装能力,可先通过结构样确认盒体尺寸和几何,再用完整工艺样确定最终边角和包覆效果。
V槽可以让较厚灰板沿预定位置更容易折弯,并帮助形成更清晰的边角和稳定结构。是否需要V槽以及具体结构,应根据盒型、灰板和最终外观要求确定。
不是。槽太浅可能导致折弯阻力大和边角钝化,槽太深又可能降低剩余结构稳定性。需要在直角效果和板材连接稳定性之间取得平衡,并通过实际样品确认。
不一定。露灰还可能来自面纸包覆余量不足、包角定位、纸张变化、切纸尺寸或装配偏移。应先看露灰发生位置和批次分布,再判断是哪一道工序。
通常指角部面纸、覆膜或其他表层在成型后出现裂纹、破损或纤维外露。需要进一步确认是哪一层先失效,不能只根据表面裂纹判断为灰板V槽问题。
可能与槽深一致性、灰板状态、裱纸、成型定位和压合有关。如果差异集中在同一方向或同一角,应优先检查固定工序和设备基准。
可以先把空盒自然放在平整桌面,从俯视方向检查四边和四角,再按项目规格测量关键尺寸或对角关系。最终还应通过盖底套合、抽拉或磁吸闭合等实际功能验证。
不是。V槽通常通过去除部分硬质板材帮助灰板折弯,压痕则常用于折叠纸盒材料形成可折线。两者的材料、加工方式和主要缺陷不同。
灰板底色和深色面纸之间的视觉反差更大,所以相同程度的边角覆盖差异在深色盒上可能更明显。验收时仍应结合位置、签样和实际可见程度判断。
因为最终几何还受到灰板开料、板材翘曲、组装定位、治具、裱纸应力和压合影响。V槽正确只是成型链中的一个条件。
应检查边线、露灰、爆角、盒体方正度、盒口平整度、包边、最终尺寸和实际开合功能,并与批准样比较。批量订单还应从不同外箱和生产阶段抽样,而不是只检查少量连续产品。
【本文标签】精品硬盒,V槽,礼盒包角,灰板,露灰,爆角,包装质量
【责任编辑】永顺通印刷包装
精品礼盒V槽后出现露灰、爆角、边角不直或盒体变形怎么排查?从灰板厚度、V槽位置、槽深、包边、裱纸到成型和大货抽检,提供硬盒直角质量验收方法。【详情+】
磁吸礼盒闭合不严、吸力太弱、错位或开合手感不一致怎么排查?从磁铁位置、间隙、灰板平整度、闭合力、循环开合到大货抽检,提供品牌采购和包装质量验收方法。【详情+】

电话咨询
QQ咨询
微信咨询
