


18088882069 0755-84651303
深圳市永顺通印刷包装有限公司
邮箱:513895780@qq.com
地址:深圳市龙岗区平湖街道鹅公领宝鹅工业园B8栋12号南门
地址:深圳市龙岗区平湖街道鹅公领宝鹅工业园B8栋12号南门
更新日期:2026年10月9日
磁吸礼盒验收不能只做“能不能吸上”这一项。最终闭合效果取决于磁铁本身、磁铁与对应吸合件的位置、隐藏层之间的实际距离、灰板平整度、盒盖结构、书脊回弹、面纸和包边厚度,以及整盒装配误差。吸力过弱会出现盒盖自行弹开、运输后错位或开合手感松散;吸力过强也可能造成单手难开、盒盖拉扯、包边受力甚至影响开箱体验。更可靠的方法是先定义目标使用场景,再用完整成品盒测试自然闭合、拉开力、对位、重复开合和真实产品装填状态,大货则按固定测试位置和统一方法抽检,而不是仅凭手感判断。
磁吸翻盖盒是精品礼盒中非常常见的结构。
珠宝、美妆、香水、3C数码、商务礼品和高端伴手礼都会使用隐藏式磁吸,让盒盖在接近闭合位置时自然吸合,形成比较明确的“啪嗒”闭合感。
这种体验看起来简单,真正量产时却很容易出现差异。
同一批盒子可能有的吸得很干脆,有的需要手压才能闭合;有的样品阶段正常,装入产品后盒盖开始翘起;还有的磁力本身并不弱,却因为左右磁位没有准确重合,最终表现得像“磁铁没力”。
因此,采购人员发现磁吸盒闭合异常后,第一步不应该是要求工厂“换更强的磁铁”,而是先判断:
问题到底来自磁力不足,还是来自距离、位置、结构和装配。
采购文件里经常只写一句:
“内置强磁。”
这个描述并不能充分定义成品表现。
因为消费者实际感受到的并不是裸磁铁之间的吸力,而是磁铁安装进纸盒以后,隔着灰板、面纸、内衬或其他结构形成的整盒闭合效果。
| 组成因素 | 对最终闭合的影响 | 采购容易忽略什么 |
|---|---|---|
| 磁铁或磁性吸合件 | 提供基础吸合能力 | 只确认“有磁铁”,不确认实际成盒效果 |
| 磁铁位置 | 决定两侧能否有效对齐 | 左右或上下偏移会显著改变手感 |
| 隐藏层距离 | 磁铁之间隔得越远,成品吸合表现通常越弱 | 面纸、灰板、内裱层都会增加距离 |
| 盒盖重量与尺寸 | 较大或较重的盒盖需要更合理的磁位设计 | 直接沿用小盒子的磁铁方案 |
| 书脊与翻折结构 | 持续回弹会抵消闭合效果 | 把回弹误判成磁力不足 |
| 板材平整度 | 翘曲会增加磁铁实际距离或造成错位 | 只检查磁铁,不检查盒盖平面 |
| 装配精度 | 决定成品批次是否手感一致 | 样品好看但没有量产定位标准 |
所以,“磁吸力”更准确地说是一个系统性能,而不是单个零件参数。
| 异常现象 | 典型表现 | 优先检查方向 |
|---|---|---|
| 吸力明显偏弱 | 盒盖接近底座后仍不能自然吸合 | 磁件、距离、位置、盒盖回弹 |
| 吸力过强 | 打开时需要明显用力,盒盖被拉扯 | 磁铁配置、磁位数量、开启手位 |
| 左右吸力不一致 | 一边先吸住,另一边仍翘起 | 磁位偏移、盒体变形、装配对称性 |
| 需要手推才能吸合 | 磁力存在,但盒盖必须移动到某个位置才能闭合 | 磁铁对位、书壳尺寸、翻折定位 |
| 闭合后仍有明显缝隙 | 磁铁已经吸住,但盖面或边缘不平 | 灰板翘曲、内托顶压、书脊结构 |
| 开合多次后变化 | 刚开始正常,使用后出现错位、松动或包边异常 | 磁件固定、连接位、面纸、胶位和结构疲劳 |
如果问题主要表现为裱纸起泡或磁铁附近表面鼓包,应同时参考包装盒起泡与裱纸空鼓排查指南。如果磁件附近发生纸层或包边开胶,则更接近包装盒开胶问题,不应全部归类成磁力异常。
更大的磁铁或更多磁位可能提高吸合能力,但不能直接理解成越强越好。
最终目标应该是:
如果两个吸合位置没有正确重合,即使使用较强的磁铁,整盒表现仍可能偏弱。
因此发生单边弱磁时,先测位置,再讨论换磁铁。
隐藏式磁铁通常不会直接裸露接触。
中间可能存在:
改变这些材料或结构后,原来样品上的磁吸表现也可能发生变化。
磁铁如果没有与板面形成合适的结构关系,可能出现两个方向的问题:
高端礼盒通常希望磁吸结构被隐藏,而不是让消费者从盒面明显看出磁铁轮廓。
书型翻盖、磁吸翻盖或折叠式结构在关闭时会产生一定结构回弹。
如果盒盖持续向外拉,磁铁首先需要克服这个回弹,剩下的力量才形成消费者感受到的闭合感。
所以磁力“弱”有时真正的问题是连接结构回弹过大。
一个很有价值的诊断方法,是先把“磁铁强度”和“磁铁对位”分开。
如果每次都必须向左或向右推一下才能吸住,问题很可能不仅是磁力。
应该进一步检查:
一个盒子用手强行对准后能够吸住,并不能证明磁吸结构合格。高端礼盒更应该关注自然闭合位置是否稳定,因为消费者不会每次先校准左右位置再关盒。
如果项目需要比“手感正常”更可重复的验收方法,可以使用推拉力计或适合的力值测量装置记录开启所需的力。
但测试必须先定义方法。
| 测试条件 | 为什么必须固定 |
|---|---|
| 测试位置 | 从盒盖中心、角部或拉带位置开启,结果可能不同 |
| 受力方向 | 垂直拉开和斜向掀开不能直接比较 |
| 测试速度 | 快速猛拉和缓慢开启的峰值可能不同 |
| 盒体状态 | 空盒与装入产品后的结构状态不同 |
| 样品放置方式 | 底盒是否固定会影响测量 |
| 记录值 | 要明确记录峰值、稳定值还是其他约定指标 |
如果这些条件没有写清,即使供应商和客户都说“测了拉力”,结果仍然可能无法比较。
珠宝盒、手机礼盒、香水套装和大型商务礼盒在尺寸、重量、开启手位和消费者体验上差异很大。
因此不要从网上复制一个固定N值,直接要求所有盒子执行。
更稳妥的做法是:
精品礼盒不是只打开一次就一定结束使用。
珠宝、腕表、香水、收藏品和部分3C产品包装可能被消费者反复打开和收纳。
重复开合测试不是单纯检查磁铁会不会“突然失磁”,而是检查整个闭合结构在使用过程中是否发生变化。
一次性礼赠包装和长期收纳型珠宝盒的预期使用次数不同。
因此,循环次数应根据项目使用方式约定,而不是所有磁吸盒都套一个数字。
这是磁吸礼盒最容易在打样阶段漏掉的问题之一。
一个空盒放在桌上时完全正常,装入真实产品和附件后,却可能出现盒盖抬高、前沿翘起或一侧不能完全吸合。
产品或内托超过设计高度后,会从内部顶住盒盖。
磁铁必须持续对抗这个力,因此表现成“吸力不足”。
EVA、纸托或吸塑尺寸过大,会让内托局部拱起。
说明书、充电线、卡片或袋子堆在盒盖受力位置,也可能让盒盖无法自然闭合。
大型礼盒装入较重产品后,底盒或翻盖的受力状态会发生变化。
正式签样时不要只验证空盒。主产品、全部附件、说明书、内托、保护袋和最终消费者会收到的所有物品都应按正式方式装入,再检查闭合、开合和运输状态。
磁吸礼盒看似是一个磁铁问题,实际上板材平整度非常重要。
如果盒盖发生翘曲:
纸质精品盒还会受到材料含湿状态和环境变化影响。仓储、雨季和运输中的防潮问题可以参考纸质包装盒防潮与受潮验收指南。
如果磁吸盒刚生产时正常,储存一段时间后才出现一边翘起,应同时检查:
磁吸礼盒样品签核最好分三个层次。
主要确认:
最终面纸、覆膜、内裱和表面工艺都会改变结构厚度和盒体状态,因此磁吸效果应在完整工艺状态下重新确认。
尤其是改变以下项目后:
不应默认白样阶段的磁吸表现一定完全不变。
把最终产品和附件全部装入,再确认:
盒体和磁位尺寸的记录方法可结合包装盒尺寸公差与打样验收指南建立。
大货验收最容易犯的错误,是拿起几只盒子随手开关,然后写“磁吸正常”。
更可执行的检查应该固定方法。
| 检查项目 | 检查方法 | 重点观察 |
|---|---|---|
| 自然闭合 | 从相同开启角度缓慢关闭 | 是否需要人工左右校正 |
| 闭合对称性 | 盒体平放观察前沿和两侧 | 单边翘起、缝隙不一致 |
| 开启手感 | 固定手位重复开启 | 明显过松或过紧 |
| 磁位 | 与签样和结构基准比较 | 左右偏移和批次差异 |
| 盒盖平整度 | 平放观察并测量关键位置 | 翘曲造成的磁距变化 |
| 开合循环 | 按项目约定次数重复 | 连接位、包边、磁件和手感变化 |
| 装填闭合 | 装入实际产品或标准模拟件 | 内托、附件和产品是否顶盖 |
| 外观 | 磁件区域斜光观察 | 圆印、鼓包、起泡和压痕 |
如果项目采用批次抽样规则,可以结合包装盒AQL抽检指南确定抽样和缺陷分级。
AQL负责回答“这一批怎么抽、发现多少缺陷怎样判批”,而本篇文章负责定义磁吸盒应该检查哪些功能,两者不要混成同一个标准。
优先检查:
优先检查:
优先检查:
优先检查:
这时不要继续简单增加磁铁。
应检查磁件安装高度、板材槽位、裱纸贴合以及磁铁附近是否形成局部应力。
| 结构 | 磁吸重点 | 额外风险 |
|---|---|---|
| 书型磁吸盒 | 前沿磁位、书脊回弹、盖底对齐 | 反复开合造成连接位置变化 |
| 磁吸翻盖硬盒 | 盒盖前沿左右磁位 | 大尺寸盖板翘曲 |
| 折叠磁吸礼盒 | 组装后的磁位重合 | 消费者组装状态影响最终结构 |
| 双门磁吸盒 | 左右门磁力和平衡 | 两个门板对缝和先后闭合 |
| 大型商务礼盒 | 磁位数量、盖板尺寸与重量 | 长边翘曲和运输变形 |
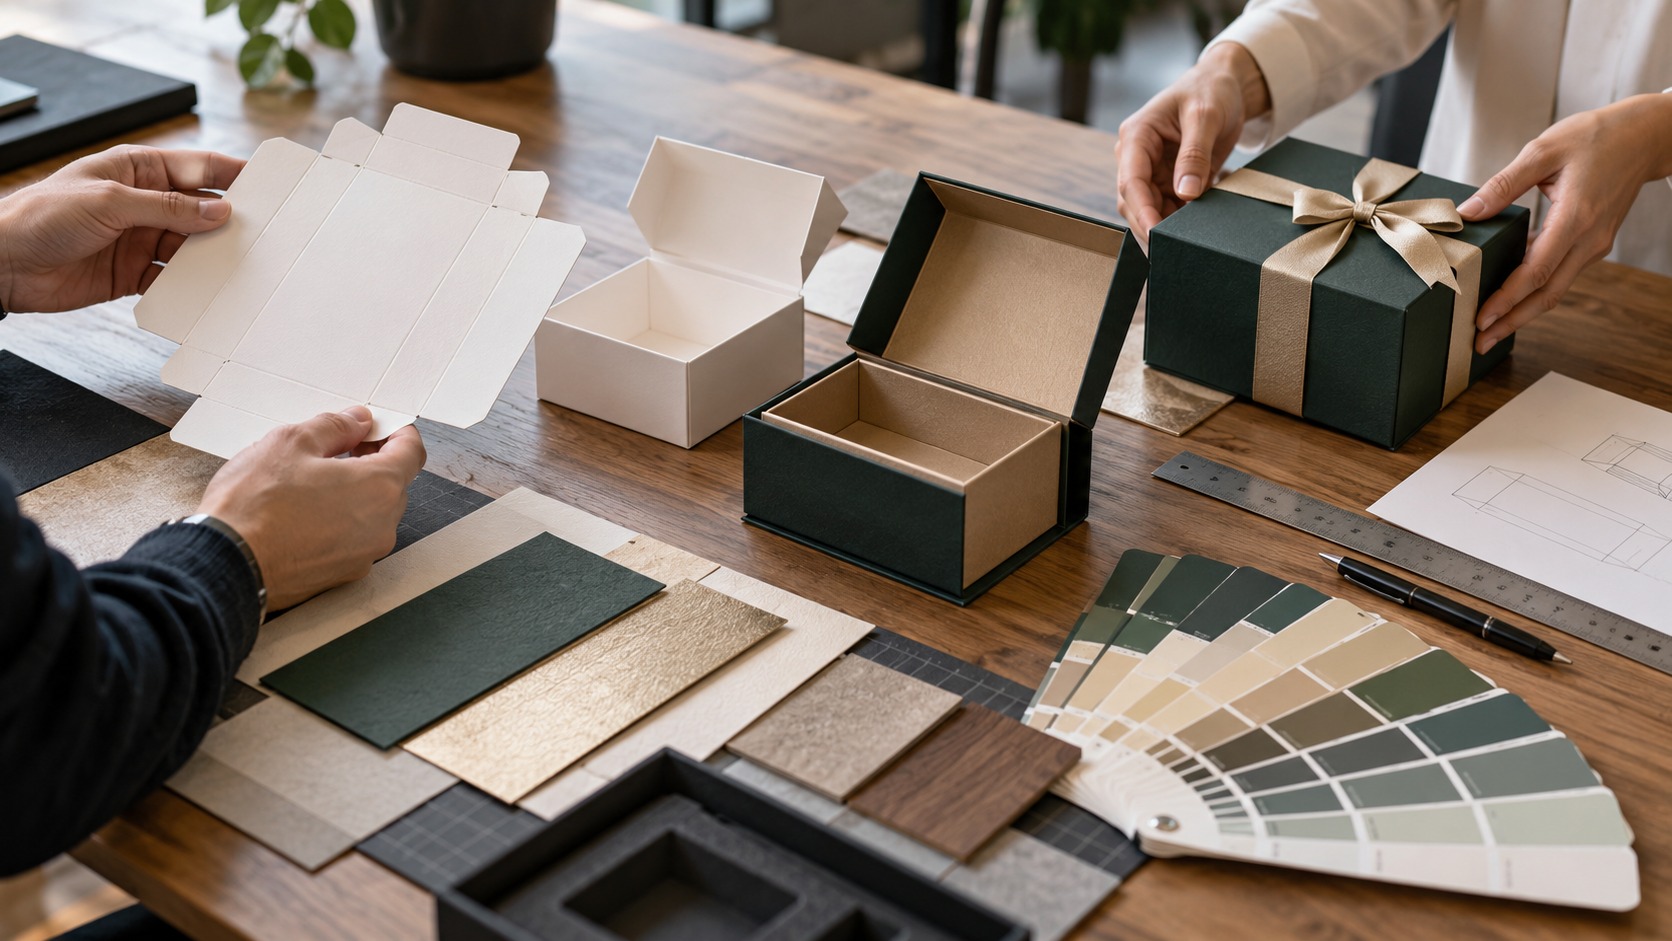
永顺通现有的白拼木磁吸翻盖礼盒采用隐藏磁吸翻盖结构,并结合灰板、艺术纸和植绒内衬;藏青金边磁吸翻盖数码礼品盒则属于更加复杂的灰板、磁吸和五金组合结构。
这两个案例也说明,同样叫“磁吸礼盒”,实际尺寸、板材、盒盖重量、内托和附加工艺可以完全不同,因此磁铁方案和验收手感不能简单复制。
磁吸闭合测试主要验证消费者使用和盒体功能,不应被当成运输测试的替代品。
运输过程中礼盒通常还位于外箱、内包装或其他防护结构中。
需要重点考虑的是:
完整物流验证可结合包装盒跌落、振动与堆码测试指南单独制定。
不要只写:
“高档磁吸盒,磁力强一点。”
供应商很难从这句话判断最终目标。
建议提供:
如果品牌对磁吸开合体验非常敏感,仅写“强磁”“中等磁力”仍然比较主观。可以提供一只品牌认可的参考盒,让结构工程师理解目标开启手感,再通过正式样建立项目自己的测量和验收基线。
| 项目 | 签样时确认 |
|---|---|
| 结构 | 盒盖可以自然回到正确闭合位置 |
| 磁吸 | 左右闭合感一致,无明显过松或过紧 |
| 对位 | 无需人工横向推正即可吸合 |
| 缝隙 | 闭合后的边缘和前沿符合批准样 |
| 平整度 | 盒盖和主要面板没有影响闭合的明显翘曲 |
| 外观 | 磁件位置没有明显鼓包、压印或表面异常 |
| 产品试装 | 真实产品和附件装入后仍然正常闭合 |
| 开启 | 消费者可以按预期方式顺利打开 |
| 循环 | 重复开合后结构和磁吸表现保持在约定范围 |
| 量产基准 | 批准样、结构版本和磁位资料可追溯 |
如果项目涉及珠宝、美妆、香水、3C数码、商务礼品或其他精品包装,询价时建议同时提供产品尺寸、重量、附件、目标盒型、内托和希望的开合体验。永顺通可根据产品和盒体结构进行白样、完整工艺样和真实产品试装,再确认磁吸位置、闭合手感和量产方案。
不是。磁力过弱会影响闭合稳定性,但过强也可能让开启困难、拉扯盒盖或影响开箱手感。应根据盒盖尺寸、结构、产品和目标使用体验,通过完整成品样确定合适范围。
除了磁铁本身,还可能是磁位错位、隐藏层过厚、灰板翘曲、盒盖回弹、内托或产品顶盖造成的。应先检查位置和结构,再决定是否需要调整磁铁。
常见原因包括左右磁位不一致、盒盖偏移、局部板材翘曲和装配定位差异。如果问题总固定在同一侧,应优先检查该侧位置和结构。
可以先用自然闭合和标准化手动开合检查功能;需要量化时,可使用合适的力值测量装置记录开启力。但必须固定测试位置、方向、速度、盒体状态和记录方法,否则不同测试结果不能直接比较。
没有适合所有磁吸礼盒的统一开启力。珠宝盒、手机礼盒和大型礼盒的尺寸、盒盖重量、开启方式和目标体验不同。更合理的是以批准样建立项目基线,再书面约定测试方法和允许范围。
常见原因是产品或内托高度过高、附件堆放位置不正确,或者产品重量让盒体发生受力变化。磁吸盒必须在正式装填状态下验证。
如果包装预期会反复使用,建议做。重复开合不仅检查磁吸表现,还能发现书脊、包边、胶位、面纸和磁件固定位置的变化。测试次数应根据产品实际用途约定。
隐藏式磁吸礼盒通常希望外表尽量平整。如果磁铁位置形成明显圆印、鼓包或压痕,应检查磁件安装高度、板材结构和裱纸状态,并与批准样比较。
可能。纸板和面纸状态变化可能造成盒盖或盒体翘曲,进而增加磁吸位置之间的距离或产生错位。因此闭合异常也需要结合仓储环境和盒体平整度判断。
除外观外,应检查自然闭合、左右对位、开启手感、盒盖平整度、磁件区域、真实产品装填状态以及必要的重复开合表现。如果采用批次抽检,应在生产前约定缺陷分级和接收规则。
【本文标签】磁吸礼盒,磁吸翻盖盒,磁力测试,礼盒验收,精品盒,包装质量
【责任编辑】永顺通印刷包装
磁吸礼盒闭合不严、吸力太弱、错位或开合手感不一致怎么排查?从磁铁位置、间隙、灰板平整度、闭合力、循环开合到大货抽检,提供品牌采购和包装质量验收方法。【详情+】
包装盒生产周期怎么估算?本文从结构确认、打样、材料、印刷、表面工艺、模切、组装、质检到物流拆解交期,并提供新品上市倒排表、延误风险清单和采购排期方法。【详情+】

电话咨询
QQ咨询
微信咨询
